 English
 русский
 Español
 عربى
محتوى
إن تصنيع الأختام المطاطية، أو الحشيات، أو الحلقات الدائرية، أو أي جزء مطاطي مصبوب يعني أنك تواجه قوالب ضغط يوميًا تقريبًا. إنها الطريقة الأبسط والأكثر مباشرة لتشكيل مركب مطاطي في منتج نهائي.
الاستنتاج الأساسي: يستخدم القولبة بالضغط قالبًا فولاذيًا ساخنًا ومكبسًا هيدروليكيًا لإجبار المطاط المُشكل مسبقًا في تجويفه النهائي، ويعتمد الإنتاج القابل للتكرار على ثلاثة عوامل - جودة المركب المتسقة، وتصميم القالب الدقيق، ومتغيرات العملية الخاضعة للتحكم.
يغطي هذا الدليل سير العمل بالكامل، بدءًا من إعداد المركب وحتى التشطيب، مع التركيز العملي على اختيارات المعدات والتحكم في العمليات التي تدعم الإنتاج المستقر.
كيف تعمل عملية صب الضغط
يساعدك فهم كل مرحلة على تحديد أين تبدأ المشاكل. يمر صب الضغط من خلال خمس خطوات متميزة.
- تحضير مركب. يتم مزج البوليمر الأساسي والحشوات والملدنات وعوامل المعالجة في خلاط داخلي أو في مطحنة خلط. الهدف هو الحصول على مخزون موحد بدون تكتلات حشو غير مختلطة ولا توجد بقع محروقة. يجب أن تظل درجة حرارة المركب أقل من نقطة الاحتراق طوال دورة الخلط.
- إنتاج التشكيل. يقوم جهاز التشكيل الدقيق بالتغذية الباردة ببثق المركب المختلط إلى فراغات مقاسة، عادة ما تكون أسطوانية أو ممدودة. الوزن الفارغ يساوي حجم الجزء النهائي بالإضافة إلى 5-10 بالمائة إضافية للفلاش. يقلل وزن التشكيل الدقيق من تباين الفلاش ويمنع التعبئة القصيرة في المقاطع الرقيقة.
- تحميل القالب. يتم وضع التشكيل يدويًا في كل تجويف من قالب الضغط. باستخدام أداة متعددة التجاويف، يجب على المشغلين وضع كل فراغ بدقة بحيث يتدفق المركب بالتساوي عند إغلاق المكبس.
- الضغط والمعالجة. تقوم المكبس الهيدروليكي بإغلاق القالب بسرعة يمكن التحكم فيها. يضغط ضغط الصوانى على المطاط، مما يجبره على الدخول في هندسة التجويف. تنتقل الحرارة من البخار أو الألواح الكهربائية عبر القالب إلى المركب وتؤدي إلى الفلكنة. يؤدي توحيد درجة حرارة الصوانى بشكل مناسب عبر السطح الكامل إلى تجنب الأجزاء غير المعالجة بالقرب من الحواف.
- ديمولدينغ والتشطيب. بمجرد انتهاء وقت المعالجة، يتم فتح المكبس وإزالة الجزء. يتم قطع الفلاش يدويًا، أو معالجته في آلة إزالة الفلاش المبردة، أو قطعه بالقالب. يتحقق الفحص النهائي من الأبعاد وتشطيب السطح وصلابة رسم الجزء.
المعدات الأساسية لقولبة الضغط
يعد اختيار المعدات التي تتناسب مع حجم إنتاجك هو أسرع طريق للحصول على جودة ثابتة. أربع آلات لها التأثير الأكبر على الإنتاج اليومي.
ماكينة ضغط الفراغ الساخن
الهواء المحبوس في التجويف يخلق مسامية دقيقة في الجزء الأخير. تقوم آلة الضغط الساخن الفراغي بإخلاء التجويف قبل الضغط، وبالتالي يملأ المركب الأضلاع المعقدة والجدران الرقيقة بدون جيوب غازية. إنه فعال بشكل خاص للحلقات الدائرية والأغشية والأجزاء ذات التفاصيل الحادة.
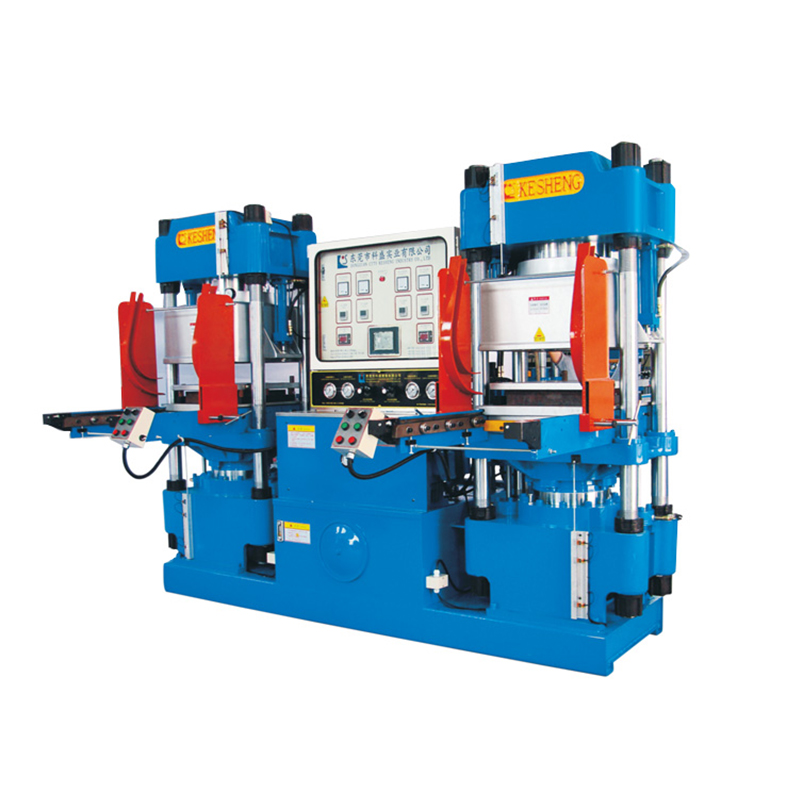 آلة الضغط الساخن للأجزاء المطاطية والبلاستيكية تقوم آلة الفلكنة هذه بإخلاء التجويف قبل الضغط لإزالة جيوب الهواء، مما يضمن أجزاء كثيفة ذات أضلاع معقدة وجدران رقيقة. إنه يوفر قفل القالب في الوقت المناسب، والتحكم التلقائي في درجة الحرارة، والإنذار. عرض المنتج →
جهاز التشكيل الدقيق للتغذية الباردة
يقوم المشكل بإنتاج فراغات ذات حجم وهندسة متطابقتين. فهو يزيل عملية الوزن والقطع اليدوية، والتي تمثل عنق الزجاجة الرئيسي في الإنتاجية. يحافظ الوزن الفارغ الثابت على الوميض ضمن نطاق ضيق ويخفض النفايات المركبة بعدة نقاط مئوية.
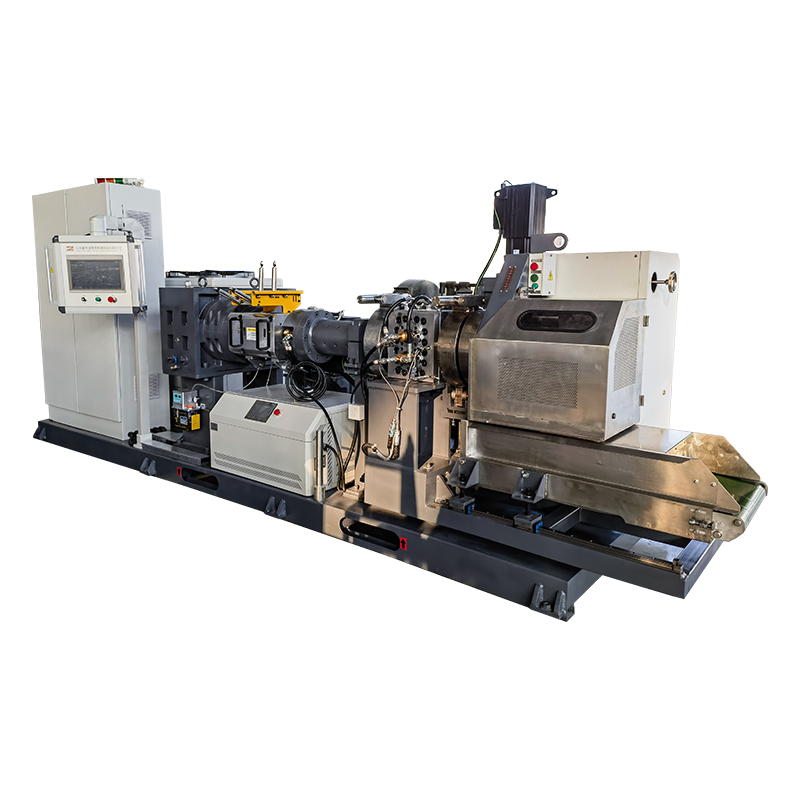 جهاز التشكيل الدقيق للتغذية الباردة من CES للفراغات المطاطية الدقيقة يقوم جهاز التشكيل هذا بتقطيع المطاط المختلط إلى فراغات بدقة وزن أقل من 8‰، وهو مناسب لـ نبر، وإبدم، وFKM، والمزيد. فهو يجمع بين التصفية والبثق والقطع والوزن في وحدة واحدة، مما يحسن الاتساق ويقلل النفايات. عرض المنتج →
عجانة مضغوطة
الجودة تبدأ عند الخلط. يقوم العجن المضغوط بتركيب البوليمر والحشو والمواد المضافة في مخزون موحد مع الاحتفاظ بدرجة حرارة الكتلة في نافذة آمنة. يقلل التشتت الأفضل من التباين من دفعة إلى أخرى ويتجنب التشتيت الموضعي الناتج عن الخلط السيئ.
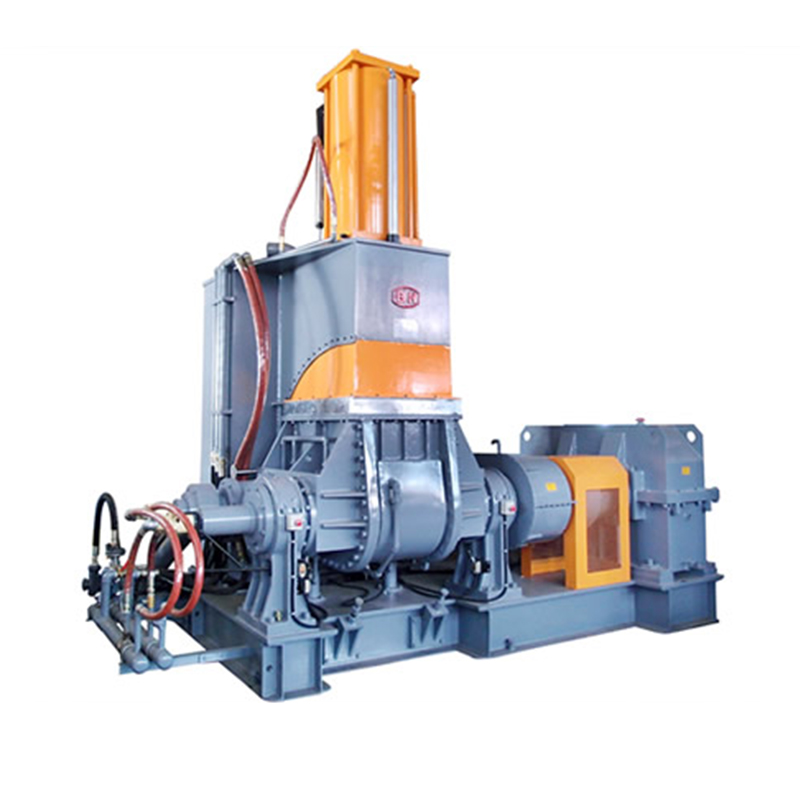 عجانة مضغوطة for Rubber and Plastic Mixing يتعامل هذا العجن مع التلدين والخلط والتنقية للمطاط والبلاستيك، بما في ذلك مركبات الألياف القصيرة. إنه يضمن التشتت الموحد والتحكم في درجة حرارة الكتلة، مما يقلل من تباين الدفعات ويقلل من المخاطر. عرض المنتج →
آلة التفريغ المبردة
بعد المعالجة، يمكن أن تستهلك إزالة الفلاش 30-40 بالمائة من وقت الإنتاج عند القيام بها يدويًا. تومض الهشات المبردة بالنيتروجين السائل، ثم تزيلها باستخدام دافعة دوارة. يعمل بشكل جيد على الحلقات الدائرية والحشيات والأشكال المعقدة حيث يكون التشذيب اليدوي غير عملي. هذا آلة ديفلاشينغ المبردة يدعم التشطيب المتسق عبر عمليات التشغيل ذات الحجم الكبير.
معلمات العملية الحرجة
تتحكم ثلاث معلمات في نتائج كل دورة قولبة ضغط. إن معرفة من أين تبدأ يوفر ساعات من التجربة والخطأ على الأرض.
1 درجة حرارة. تعالج معظم المركبات المطاطية عند درجة حرارة تتراوح بين 150 درجة مئوية و200 درجة مئوية. يؤدي الجري تحت الحد الأدنى إلى إطالة وقت العلاج ويخاطر بالتشابك غير الكامل. قد يؤدي الجري فوق النهاية العالية إلى حرق المركب قبل إغلاق القالب بالكامل.
2 ضغط. يتراوح الضغط الهيدروليكي عادةً من 5 إلى 20 ميجا باسكال اعتمادًا على صلابة المركب وتعقيد الأجزاء. تحتاج المركبات الأكثر صلابة إلى ضغط أعلى لدفع المواد إلى الأضلاع العميقة. يظهر الضغط غير الكافي كميزات غير ممتلئة أو مفقودة.
3 وقت العلاج. يعتمد وقت السكون على قسم الجدار الأكثر سمكًا. قد يحتاج الجزء الذي يبلغ سمكه 10 مم إلى 15 دقيقة عند 170 درجة مئوية، بينما يمكن أن يعالج الجزء الذي يبلغ سمكه 2 مم في 3 دقائق. ينتج عن المعالجة المنخفضة خصائص فيزيائية ضعيفة. الإفراط في المعالجة يحط من قوة الشد والاستطالة.
| مركب | درجة الحرارة | الضغط | علاج الوقت لكل 5 ملم |
|---|---|---|---|
| NBR | 165 درجة مئوية | 10-15 ميجا باسكال | 7 دقائق |
| EPDM | 170 درجة مئوية | 8-12 ميجا باسكال | 8 دقائق |
| SBR | 160 درجة مئوية | 10-14 ميجا باسكال | 6 دقائق |
قولبة الضغط مقابل قولبة النقل مقابل قولبة الحقن
يعتبر القولبة بالضغط هي أقدم طرق قولبة المطاط الأساسية الثلاث، لكنها لا تزال تتمتع بمكانة قوية على أرضية المصنع. تساعد مقارنة الطرق مع نوع منتجك وحجمه على اتخاذ الاختيار الصحيح.
صب الضغط يستخدم قوالب بسيطة ومنخفضة التكلفة. لا يوجد نظام تشغيل، لذلك تبقى نفايات المواد في حدها الأدنى. يناسب المركبات عالية الصلابة التي لا تتدفق بسهولة. تتمثل العيوب في التحميل الفارغ اليدوي، وأوقات الدورة الأطول، والوميض عند خط الفراق.
نقل صب يدفع المركب من خلال نظام عداء إلى التجويف. يعمل على تحسين ملء التفاصيل وتقليل الوميض، خاصة بالنسبة للأجزاء ذات الإدخالات المعدنية الكثيفة. تتمثل المفاضلات في اتجاه حشو طفيف، والمزيد من هدر المواد في العداء، وأداة أعلى تكلفة.
صب الحقن أتمتة التغذية والعلاج بالكامل. فهو يوفر أقصر مدة للدورة، والحد الأدنى من المعالجة اليدوية، وإمكانية التكرار الممتازة. التكلفة الرأسمالية أعلى بكثير، ويمكن للمركبات عالية الصلابة أن تحترق في البرميل قبل أن تصل إلى القالب.
| الطريقة | تكلفة العفن | وقت الدورة | مستوى الفلاش | إمكانات الأتمتة |
|---|---|---|---|---|
| ضغط | منخفض | متوسط | عالية | منخفض |
| نقل | متوسط | متوسط | منخفض | متوسط |
| الحقن | عالية | قصير | منخفض جدًا | عالية |
العيوب الشائعة واستكشاف الأخطاء وإصلاحها
حتى مع عملية ضبطها جيدا، تظهر العيوب. إن القدرة على إصلاحها بسرعة هي أكثر أهمية من تجنبها تمامًا. فيما يلي العيوب التي ستراها في أغلب الأحيان والتصحيحات القياسية.
الأقسام غير المملوءة أو المفقودة. ولم يصل المركب إلى كل تفاصيل التجويف. ارفع درجة حرارة القالب قليلًا، أو قم بزيادة الضغط، أو قم بتكبير الفتحات، أو قم بتقليل وزن التشكيل حتى تتدفق المواد بحرية أكبر.
تقرحات. يبقى الغاز أو الهواء محاصرًا داخل الجزء. قم بتعميق دورة التفريغ، أو خفض درجة حرارة القالب، أو ضبط موضع التشكيل بحيث لا يحبس المركب الهواء في الزوايا.
فلاش المفرط. يتسرب الكثير من المواد عبر فجوة الفلاش. قم بتقليل وزن التشكيل بنسبة 3-5 بالمائة، وتأكد من أن فجوة الفلاش لا تتجاوز 0.05 مم، وتأكد من أن المكبس يطبق ضغطًا متساويًا عبر اللوحة الكاملة.
المسامية حول المقاطع السميكة. تأتي الفراغات القريبة من مركز المقاطع السميكة من الهواء المحبوس أو المركبات المتطايرة. قم بالتبديل إلى مكبس الفراغ، أو قم بتمديد وقت سكون الفراغ، أو قم بتعديل المركب لتقليل المحتوى المتطاير.
الالتصاق والتمزق على العفن. يبقى الجزء في التجويف. تحقق من طلاء تحرير القالب، وتأكد من أن وقت المعالجة ليس قصيرًا جدًا، وقم بزيادة زاوية المسودة قليلاً.
اعتبارات تصميم القالب
التصميم الجيد للقالب يمنع معظم مشاكل الإنتاج قبل حدوثها. إن الاهتمام بهذه النقاط الخمس أثناء قبول الأدوات والعفن يؤتي ثماره في تقليل الخردة وتقليل انقطاع الدورة.
- تعويض الانكماش. تنكمش المركبات المطاطية بنسبة 1.5 إلى 3 بالمائة عند التبريد. يجب حساب أبعاد التجويف بتقسيم حجم الجزء النهائي على (1 - معدل الانكماش). يؤدي استخدام العامل الخاطئ إلى الحصول على أجزاء كبيرة الحجم أو أصغر حجمًا.
- فجوة فلاش. بالنسبة للأجزاء الصناعية القياسية، يجب أن تكون فجوة الفلاش من 0.02 إلى 0.05 ملم. تؤدي الفجوة الأوسع إلى زيادة تكلفة الفلاش والتشذيب. قد تؤدي الفجوة الأضيق إلى ربط نصفي القالب.
- التنفيس. يجب أن يهرب الهواء بينما يملأ المطاط التجويف. تقع أخاديد التهوية عند أعمق نقاط التعبئة وعلى طول خط الفراق. يؤدي التنفيس غير الكافي إلى ظهور بثور وعدم الامتلاء في نهاية مسار التدفق.
- زاوية المسودة. زاوية مسودة تتراوح من 1 إلى 2 درجة على الجدران الجانبية تجعل الجزء يتم تحريره بشكل نظيف. تتطلب ميزات القطع السفلي تعقيدًا إضافيًا في القالب ويجب تجنبها ما لم يكن الجزء يتطلبها حقًا.
- محاذاة الصوانى. إذا لم تكن الصفائح العلوية والسفلية متوازية، فإن أحد جانبي التجويف يتلقى ضغطًا أكبر من الجانب الآخر. تعمل فحوصات المحاذاة المنتظمة باستخدام مقاييس الاستشعار على منع الوميض غير المتساوي.
معرفة خصائص المواد يعد المركب الخاص بك شرطًا أساسيًا لاختيار عامل الانكماش الصحيح وفولاذ القالب.
نصائح الصيانة وكفاءة الإنتاج
تحافظ الصيانة الوقائية على تشغيل مكابس التشكيل بالضغط لسنوات. يتحكم الجدول الزمني اليومي والشهري والربع سنوي البسيط في التكاليف قبل أن تصبح إصلاحات كبيرة.
- تنظيف الطبق اليومي. قم بإزالة الزيت وبقايا المطاط وتراكم عوامل التحرير من سطح اللوح. يقوم اللوح النظيف بنقل الحرارة بالتساوي.
- فحص الزيت الهيدروليكي شهريا. افحص مستوى الزيت الهيدروليكي ومعايرة مقياس الضغط. الضغط غير المنتظم هو السبب الرئيسي للوميض غير المستوي.
- التحقق من المحاذاة ربع سنوية. استخدم مقاييس المحسس أو مجموعة الليزر لتأكيد توازي الصفائح. استبدل البطانات التوجيهية البالية عندما يتجاوز الخلوص 0.05 مم.
- اختبار السخان والمزدوجة الحرارية السنوي. قم بقياس درجة الحرارة عبر الصفيحة باستخدام مقياس حرارة ملامس. يتطلب اختلاف 5 درجات مئوية بين الحافة والمركز استبدال السخان.
- تخزين العفن. رش التجاويف بمادة مانعة للصدأ قبل التخزين. احتفظ بالقوالب مكدسة على سطح مستوٍ وجاف، ولا تضعها مباشرة على الخرسانة.
تتحسن كفاءة الإنتاج أيضًا عندما يتم التحكم في وزن التشكيل باستخدام أداة التشكيل الدقيقة. تعني الفراغات المتسقة وميضًا أقل وعددًا أقل من عمليات رفض عدم التعبئة.
الأسئلة المتداولة
هل أحتاج دائمًا إلى مكبس فراغ لقولبة الضغط؟
ليس دائما. الأجزاء الرفيعة والبسيطة ذات التهوية الجيدة غالبًا ما تنتج جيدًا بدون فراغ. ولكن إذا كنت تتعامل باستمرار مع المقاطع المسامية أو السميكة، فإن آلة الضغط الساخن الفراغي تقلل الخردة بما يكفي لتبرير الاستثمار.
ما المدة التي تستغرقها دورة صب الضغط النموذجية؟
ذلك يعتمد على القسم الأكثر سمكا. قد يتم معالجة الحلقة الدائرية مقاس 2 مم خلال 3-5 دقائق، بينما يمكن أن تستغرق القطعة مقاس 30 مم 25-30 دقيقة. يضيف وقت الفتح والتحميل والتفكيك دقيقة أخرى أو دقيقتين لكل دورة.
ما هو الفرق بين صب الضغط وقولبة النقل؟
يقوم قالب الضغط بوضع المركب مباشرة في التجويف قبل إغلاق القالب. يستخدم قولبة النقل غرفة منفصلة لحقن المركب من خلال عداء. يعد النقل أفضل للأجزاء المعقدة ذات الإدخالات، لكن الضغط أبسط وأرخص للأجزاء المسطحة والأختام.
هل تؤثر الصلابة المركبة على ضغط القولبة المطلوب؟
نعم. تتدفق المركبات الناعمة حوالي 40 Shore A بسهولة عند الضغط المنخفض. تحتاج المركبات الأكثر صلابة حوالي 80 Shore A إلى ضغط أكبر بكثير لملء التلال والأجزاء السفلية.
كيف يمكنني منع الوميض على منتج مصبوب بالضغط؟
احتفظ بوزن التشكيل بنسبة 5-10 بالمائة أعلى من وزن الجزء الأخير، وتأكد من أن فجوة الفلاش تتراوح بين 0.02-0.05 مم، وتحقق من ضغط الصفيحة بشكل متساوي. يساعد المشكل المسبق في إنتاج وزن فارغ ثابت.
ما هي المركبات التي تعمل بشكل أفضل لقولبة الضغط؟
تعمل معظم أنواع المطاط المتصلد بالحرارة بشكل جيد، بما في ذلك NBR وEPDM وSBR والسيليكون. تعمل المركبات المملوءة بدرجة عالية أو شديدة الصلابة بشكل جيد عند الضغط لأنه لا يوجد عداء يمكن انسداده.
كيف يمكنني تقليل وقت الدورة في صب الضغط؟
استخدم جهاز التشكيل لتسريع التحميل، أو قم بالتبديل إلى مكبس الفراغ لتقصير مرحلة التنفيس، أو تحسين وقت المعالجة باستخدام اختبار مقياس الجريان. يؤدي التسخين المسبق للتشكيل أيضًا إلى تقليل الوقت الذي يحتاجه الجزء للوصول إلى درجة حرارة المعالجة.

