 English
 русский
 Español
 عربى
محتوى
- 1 ما هي بالضبط عملية البثق المشترك؟
- 2 لماذا يتحول المصنعون إلى البثق المشترك
- 3 معلمات العملية الحاسمة لنجاح البثق المشترك
- 4 ما هي المعدات اللازمة للبثق المشترك؟
- 5 كيفية اختيار المركبات المطاطية المتوافقة
- 6 عيوب البثق المشترك الشائعة وكيفية إصلاحها
- 7 حيث يقدم البثق المشترك أكبر قيمة
- 8 ما يجب مراعاته قبل شراء خط البثق المشترك
- 9 الأسئلة المتداولة حول البثق المشترك
- 9.1 ما هو الحد الأقصى لعدد الطبقات التي يمكن بثقها معًا مرة واحدة؟
- 9.2 هل يمكن بثق بوليمرين مطاطيين أساسيين مختلفين معًا؟
- 9.3 ما هو التسامح الطبيعي لسمك الطبقة في البثق المشترك؟
- 9.4 هل تؤثر طريقة المعالجة على جودة السندات؟
- 9.5 كيف يمكنني اختبار ما إذا كان المركبان الخاصان بي سيترابطان بشكل جيد؟
- 9.6 هل البثق المشترك يستحق الاستثمار في مصنع صغير؟
- 10 الوجبات الجاهزة النهائية بشأن البثق المشترك
عندما يحتاج القطاع المطاطي إلى مادتين مختلفتين في مقطع عرضي واحد، فإن ربطهما بعد البثق يخلق نقطة ضعف وخطوة عمل إضافية. تعمل عملية البثق المشترك على حل هذه المشكلة عن طريق تغذية مركبات مطاطية متعددة من خلال رأس قالب واحد، بحيث يتم دمجها في ملف تعريف واحد مستمر قبل الفلكنة. تنتج هذه الطريقة رابطة أقوى وأكثر اتساقًا من التجميع اللاصق وتخفض تكلفة الجزء الإجمالي بنسبة 20 إلى 35 بالمائة في العديد من التطبيقات. بالنسبة لمصنعي أختام نوافذ السيارات، والخراطيم الصناعية، وعوامل الطقس، فإن البثق المشترك ليس مجرد شيء جميل. إنها طريقة عملية لتصميم ملفات تعريف مركبة ذات صلابة أو لون أو وظيفة مختلفة في خطوة واحدة.
تنجح هذه العملية لأن مركبات المطاط لا تزال في حالة منصهرة وغير معالجة عندما تلتقي داخل القالب. وهي تتدفق معًا وتشكل رابطة كيميائية أثناء المعالجة اللاحقة، مما يؤدي إلى إنشاء مقطع عرضي موحد. تشرح هذه المقالة آليات البثق المشترك، ومعايير المعالجة الرئيسية، والمعدات المطلوبة، وكيفية اختيار المواد المتوافقة، والأخطاء التي تسبب العيوب.
ما هي بالضبط عملية البثق المشترك؟
البثق المشترك عبارة عن طريقة تصنيع مستمرة تستخدم طاردين أو أكثر لتغذية مركبات مطاطية مختلفة في رأس قالب مشترك واحد، حيث يتم تشكيلها معًا في ملف تعريف واحد. تم تصميم رأس القالب بقنوات داخلية منفصلة تحافظ على تميز كل مادة حتى تلتقي عند المخرج. بمجرد خروجهم من القالب، يتحرك المقطع المدمج عبر خط معالجة، عادةً ما يكون نظام ميكروويف أو حمام ملح، حيث تترابط الروابط المطاطية والطبقات بشكل دائم.
كيف يختلف عن النتوء الفردي
في عملية البثق الفردية القياسية، يتم إدخال مركب مطاطي واحد في جهاز بثق، ويتم دفعه عبر قالب، ثم معالجته. والنتيجة هي ملف تعريف موحد مصنوع من مادة واحدة. في البثق المشترك، يتغير ترتيب الطارد بشكل أساسي. يتم تحضير كل مركب وتلطيفه في الطارد الخاص به، ثم يتم نقله إلى قالب مشترك. يحافظ القالب على شكل كل طبقة أو مكون حتى لحظة دمجها.
الرابطة بين الطبقات ليست ميكانيكية فقط. أثناء الفلكنة، تتشابك الجزيئات الموجودة في الواجهة مع بعضها البعض، بشرط أن تكون المركبات متوافقة كيميائيًا. هذا هو سبب أهمية اختيار المواد أكثر من البثق البسيط. إذا كان للمركبين معدلات معالجة مختلفة أو بوليمرات أساسية غير متوافقة، فقد تفشل الرابطة، أو قد تحصل على علامات تدفق مرئية في الواجهة.
الخطوات الرئيسية في خط البثق المشترك
- تحضير مركب. يتم خلط كلتا المادتين وتشكيلهما وتسخينهما بشكل منفصل. يجب أن تكون لزوجة كل مركب متشابهة، وإلا فإن المركب الأكثر ليونة سوف يهيمن على التدفق داخل القالب.
- تغذية. يتم تغذية كل شريط مركب خام إلى الطارد الخاص به. يتطابق عدد أجهزة البثق في هذه المرحلة مع عدد المواد المميزة في الشكل النهائي.
- التلدين. يقوم كل برغي وأسطوانة من أدوات الطارد بتسخين المطاط وتطوير الضغط اللازم لدفع المادة عبر القالب. عادة ما يتم ضبط درجة حرارة البثق وفقًا لزوجة المطاط وسلامته من الاحتراق.
- يموت تشكيل. تدخل المواد إلى رأس القالب المشترك. لا تتحكم هندسة القالب في الشكل النهائي للملف الشخصي فحسب، بل تتحكم أيضًا في سمك كل طبقة وموضعها.
- الاندماج والخروج. عند مخرج القالب، تلتقي الطبقات وهي لا تزال بلاستيكية. يتم دمجها في ملف تعريف واحد دون وجود خط مرئي على السطح.
- علاج. ينتقل المظهر الجانبي عبر نفق المعالجة بالميكروويف أو الحمام الملحي. تؤدي الحرارة إلى التشابك، مما يخلق رابطة كيميائية دائمة بين الطبقات.
- التبريد واللف. بعد المعالجة، يتم تبريد المقطع في حمام مائي أو ناقل مبرد بالهواء، ثم يتم لفه أو قطعه بالطول.
لماذا يتحول المصنعون إلى البثق المشترك
تتمثل المزايا الرئيسية للبثق المشترك في قوة الرابطة العالية، وانخفاض تكلفة العمالة، والتحكم الأكثر صرامة في الأبعاد. في أسلوب التجميع التقليدي، يمكنك بثق قسمين جانبيين بشكل منفصل، ثم لصقهما أو مبركنهما معًا. لكن الروابط اللاصقة تتحلل مع مرور الوقت، كما أن الوضع اليدوي يؤدي إلى اختلاف الأبعاد. في البثق المشترك، يتم تشكيل الرابطة على المستوى الجزيئي أثناء المعالجة، ويتم تثبيت الشكل الهندسي بواسطة القالب. وهذا يلغي نسبة كبيرة من العيوب المرتبطة بالتجميع المكون من جزأين.
من الناحية العملية، فإن شريط السير الوقائي المبثوق بشكل مشترك لديه معدل فشل أقل بشكل ملحوظ مقارنة بالشريط الوقائي الميكانيكي. تظهر بيانات المصنع من العديد من الشركات المصنعة للأختام أن معدل الرفض للمقاطع المبثوقة المشتركة يظل أقل من 0.8 بالمائة، في حين أن المقاطع التي يتم ربطها بعد البثق غالبًا ما تكون معدلات رفضها تتراوح بين 2 و5 بالمائة. وحتى التخفيض المتواضع من 3 بالمائة إلى 0.8 بالمائة في الإنتاج اليومي البالغ 20 ألف قطعة يعني انخفاضًا بنحو 440 قطعة معيبة يوميًا. وسرعان ما عوضت هذه المدخرات الاستثمار الأولي المرتفع في خط البثق المشترك.
| عامل | البثق المشترك | تجميع من خطوتين |
|---|---|---|
| قوة السندات | الرابطة الكيميائية/الحرارية | لاصقة أو ميكانيكية |
| العمل لكل 1000 قطعة | 1.5 إلى 2.5 ساعة | 3 إلى 5 ساعات |
| اتساق الأبعاد | عالية جدا | متغير |
| معدل الخلل النموذجي | 0.5 إلى 1.2% | 2 إلى 5% |
| القابلية للرطوبة | منخفض | عالية |
كما أن البثق المشترك يقلل أيضًا من عدد خطوات الإنتاج، مما يقلل من مخزونات العمل قيد التنفيذ. لم تعد بحاجة إلى تخزين مكونين في انتظار عملية الربط. يتم إكمال الملف الشخصي بالكامل في تمريرة واحدة مستمرة. وهذا يمنح مدير الإنتاج الخاص بك سير عمل أبسط بكثير ويتيح لك الاستجابة لأوامر ملفات التعريف المخصصة بسرعة أكبر.
بالإضافة إلى ذلك، البثق المشترك فعال مع المواد. إذا كان تصميمك يتطلب قلبًا مطاطيًا صلبًا من أجل الصلابة وطبقة خارجية ناعمة مقاومة للعوامل الجوية، فأنت تضع المركب الناعم فقط في المكان المطلوب. سيؤدي عمليتي سحب منفصلتين إلى إهدار المواد باهظة الثمن على المقطع العرضي بأكمله. قد يستخدم ختم النافذة بالبثق المشترك نسبة أقل بنسبة 20 إلى 30 بالمائة من المركب المتميز.
معلمات العملية الحاسمة لنجاح البثق المشترك
إن مفتاح الحصول على منتج جيد بالبثق المشترك هو التحكم الدقيق في درجة الحرارة والضغط والسرعة في كل مرحلة. ونظرًا لتفاعل مادتين أو أكثر داخل القالب، تكون العملية أكثر حساسية للاختلاف من البثق الفردي. إذا كانت درجة حرارة أحد البرميلين أعلى بـ 10 درجات مئوية من الآخر، فإن المركب الأكثر ليونة سوف يتدفق بشكل أسرع وقد يدفع الطبقة الصلبة خارج موضعها. يحتاج رأس القالب إلى الحفاظ على تدرج الضغط الصحيح بحيث تخرج كل طبقة بنفس السرعة الخطية.
فهم معنى كل معلمة
تتحكم درجة حرارة البرميل في لزوجة مركب المطاط. بالنسبة لـ EPDM المستخدم في التعرية الجوية، يتراوح نطاق درجة حرارة البرميل المشترك من 60 إلى 90 درجة مئوية. عادة ما تكون درجة حرارة رأس القالب أعلى قليلاً، من 80 إلى 110 درجة مئوية، بحيث يتدفق المطاط بسلاسة عبر شفاه القالب. تحدد سرعة اللولب معدل الإخراج، ولكن يجب أن تتوافق سرعة الخط مع قدرة المعالجة للميكروويف أو حمام الملح. إذا كان الخط سريعًا جدًا، فلن تتم معالجة الملف الشخصي بالكامل. إذا كان بطيئًا جدًا، فسوف يحترق المركب داخل القالب.
| المعلمة | النطاق النموذجي | لماذا يهم؟ |
|---|---|---|
| درجة حرارة البرميل | 60-100 درجة مئوية | يتحكم في اللدونة المركبة ومعدل التدفق |
| يموت درجة حرارة الرأس | 80-120 درجة مئوية | يقلل من ضغط القالب ويحسن تشطيب السطح |
| سرعة المسمار | 20-60 دورة في الدقيقة | يحدد الإنتاجية لكل الطارد |
| سرعة الخط | 5-20 م/دقيقة | يجب أن يتطابق مع طول نفق المعالجة وقوته |
| يموت التدرج الضغط | 40-150 بار | يحافظ على سماكة الطبقة موحدة عبر الملف الشخصي |
من الناحية العملية، فإن ضغط القالب هو المعلمة الأكثر صعوبة للحفاظ على استقراره. تدخل المركبات القالب عند درجات حرارة مختلفة قليلاً، لذلك تختلف خصائص اللزوجة الخاصة بها. يستخدم خط البثق المشترك عالي الجودة نظامًا لولبيًا يعمل بمحرك مؤازر والذي يعوض تلقائيًا تغيرات اللزوجة. وهذا يحافظ على تباين الضغط ضمن زائد أو ناقص 3 بار. سيؤدي الاختلاف لأكثر من 7 بار بين الطبقتين إلى إنشاء تقلبات مرئية في السُمك عند الواجهة.
بالنسبة للخط الذي يتم إنتاجه بواسطة مورد معدات حسن السمعة، يتم توثيق نافذة التشغيل الموصى بها في دليل الماكينة. عندما تبدأ بنطاق مرجعي معروف وتراقب قيمك الفعلية، فسوف تقوم بإنشاء نافذة عملية تناسب مركبك المحدد. إذا كنت تقوم بشراء خط جديد، فاطلب من المورد بيانات حول الحد الأقصى المسموح به لفرق الضغط بين البراميل. سيوفر المورد الجيد نسبة تسامح أقل من 5 بالمائة وسيقدم تجربة تشغيل للمركب الخاص بك قبل الشحن.
ما هي المعدات اللازمة للبثق المشترك؟
يتكون خط البثق المشترك الكامل من عدة أجهزة بثق، ورأس قالب متعدد المواد، ووحدة معالجة، وقطار تبريد ومعالجة. طريقة المعالجة لها تأثير مباشر على خصائص الملف الشخصي، لذلك تحتاج إلى تحديد الخيار الصحيح بعناية. بالنسبة للمقاطع المطاطية العامة، غالبًا ما تستخدم العملية نفق معالجة بالميكروويف لأنها تقوم بتسخين المقاطع المطاطية بالتساوي من الداخل إلى الخارج. هذه ميزة واضحة مع المقاطع السميكة، لأنها تقلل من فرصة ظهور مراكز أقل معالجة.
إذا كنت تقوم بإنتاج صفائح أو خراطيم معزولة بـ NBR/PVC، فإن خط المعالجة بحمام الملح يمكن أن يكون أيضًا خيارًا فعالاً. لكن المعالجة بالموجات الدقيقة تُفضل عمومًا بالنسبة للمنتجات المبثوقة حيث تكون الطبقة الخارجية عبارة عن مركب أكثر ليونة قد يضطرب بسبب طفو الحمام الملحي. على خط الميكروويف، يتم نقل المطاط بواسطة حزام، لذلك لا تتشوه المقاطع الثقيلة أيضًا.
أحد أهم القرارات هو عدد الطاردات في الخط. يتطلب التشكيل الجانبي المكون من طبقتين عمومًا جهازي بثق، في حين يحتاج التشكيل الجانبي الذي يحتوي على ثلاث مواد أو ألوان مختلفة إلى طارد ثالث. كما قد تتوقع، المزيد من الطاردات يعني أنظمة تحكم أكثر تعقيدًا. وهذا يعني أيضًا أن هناك حاجة إلى مزيد من الدقة في مزامنة سرعات اللولب.
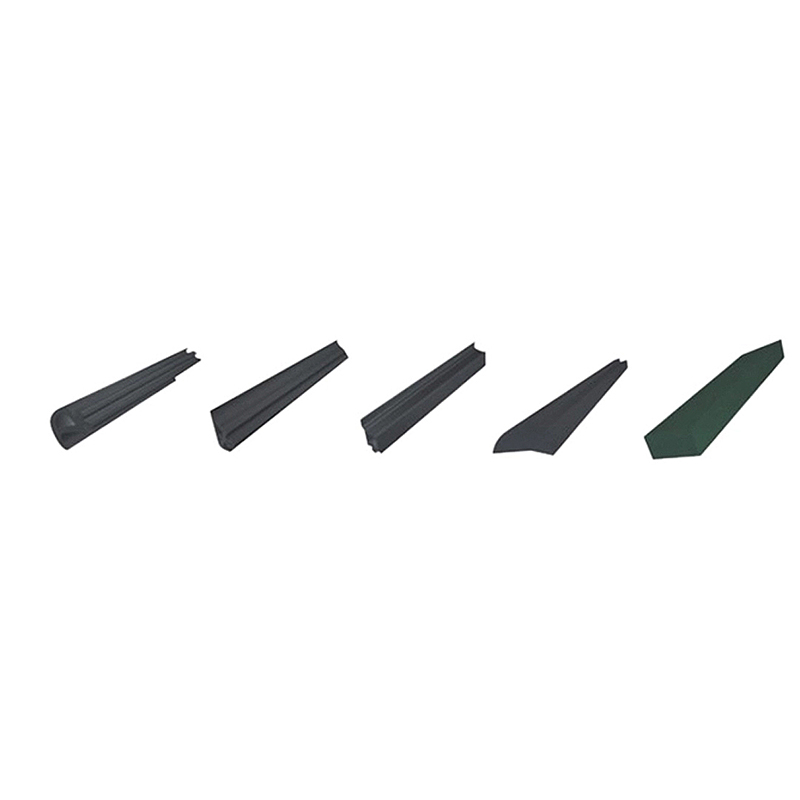 خط إنتاج بثق المطاط المشترك ومعالجته بالميكروويف يدمج خط الإنتاج هذا البثق المشترك مع المعالجة بالموجات الدقيقة للمقاطع المطاطية المركبة. وهو يدعم أجهزة بثق متعددة للتعامل مع مواد أو ألوان مختلفة، مع تصميم دقيق لرأس القالب ومزامنة للحصول على سماكة طبقة متسقة. عرض المنتج →
رأس القالب هو محور العملية. يتم تشكيله وفقًا لتفاوتات صارمة مع قنوات منفصلة لكل مادة. يجب أن تكون مادة القالب من الفولاذ المقسى مع سطح مصقول لمنع الاحتراق. تتضمن العديد من رؤوس القوالب الحديثة أيضًا شريط تقييد قابل للاستبدال يتيح لك ضبط تدفق كل طبقة بشكل مستقل عن طريق تعديل المقطع العرضي لمسار التدفق. تبلغ التفاوتات النموذجية لفجوات القالب حوالي زائد أو ناقص 0.02 ملليمتر، وهو ما يترجم مباشرة إلى اتساق سمك الطبقة.
تشتمل المعدات النهائية على ناقل تبريد، وساحب بمحرك مؤازر، ومحطة قطع أو لف. يجب أن تكون سرعة الساحب مطابقة بدقة لمخرجات الطارد. سيؤدي عدم التطابق إلى تمدد المظهر الجانبي، مما يؤدي إلى تغيرات في الأبعاد بعد التبريد. بالنسبة لخط البثق المشترك، من الأفضل استخدام ساحب مع جهاز تشفير متكامل بحيث يمكن تعديل سرعة الخط في الوقت الفعلي بناءً على ضغط البثق.
عند تحديد مصدر خط البثق المشترك، ضع في اعتبارك أقصى إنتاج لأكبر آلة بثق. إذا قمت بتشغيل اثنين من الطاردات بأحجام مختلفة، فيجب أن يكون الأصغر قادرًا على توفير تدفق ثابت عند الطرف الأدنى من نطاق الإخراج. تم اختبار الخطوط عالية الجودة من الشركات المصنعة المتخصصة لتعمل بشكل مستمر مع اختلاف في الإنتاج بنسبة تقل عن 2 بالمائة خلال نوبة عمل مدتها ثماني ساعات. هذا المستوى من الاتساق هو ما يسمح لك بالحفاظ على سماكة الطبقة في حدود تسامح محكم.
كيفية اختيار المركبات المطاطية المتوافقة
يعد التوافق المركب هو العامل الأكبر الوحيد الذي يحدد ما إذا كان ملف التعريف المشترك بالبثق سوف يرتبط بشكل جيد أو يفشل في الواجهة. لا يمكن بثق جميع المركبات المطاطية معًا. يجب مراعاة البوليمر الأساسي ونظام المعالجة ونوع الحشو واللزوجة عند درجة حرارة المعالجة. إذا كان المركبان يستخدمان أنظمة علاج مختلفة تمامًا، فقد تظل الواجهة ضعيفة لأن الروابط المتقاطعة لا يمكنها الربط بين المراحل.
على سبيل المثال، لا يتم عادةً سحب مركب EPDM ومركب السيليكون معًا. تختلف آليات المعالجة والملفات الحرارية الخاصة بها كثيرًا. من ناحية أخرى، غالبًا ما يتم بثق مركبين EPDM بصلابة أو لون مختلف بشكل جميل، طالما أن حزمة المعالجة متوافقة. أفضل طريقة للتحقق من التوافق هي إجراء تجربة صغيرة باستخدام المركب الفعلي الخاص بك على ملف تعريف نموذجي. يمكنك بعد ذلك فحص قوة الرابطة من خلال اختبار التقشير.
اللزوجة هي العامل التالي. يجب أن تكون لزوجة المركبين بشكل مثالي ضمن 15 بالمائة من بعضها البعض عند درجة حرارة رأس القالب. إذا كان أحد المركبات أكثر صلابة، فسوف يتحرك عبر القالب بشكل أبطأ وقد يؤدي إلى إنشاء واجهة متموجة. القاعدة الأساسية هي الحفاظ على تدفق المركب الأكثر ليونة بنفس السرعة الخطية للمركب الأصعب. أسهل طريقة للقيام بذلك هي ضبط هندسة القالب ودرجة حرارة المركب الأكثر صلابة لأعلى قليلاً لتقليل اللزوجة.
بالنسبة للمصنعين الذين يستخدمون آلة بثق التغذية الساخنة لمعالجة مركبهم قبل تغذية خط البثق المشترك، فإن تناسق المواد أمر حيوي. إن المصفاة المطاطية التي تضمن خلو المركب من التلوث ستقلل من خطر انسداد فتحات القالب والأسطح الخشنة. يمكنك معرفة المزيد عن هذا من كيف تعمل مصفاة المطاط ذات التغذية الساخنة على تحسين نقاء المواد في الإنتاج . تقوم المصفاة بإزالة التكتلات والبقايا المعدنية الصغيرة التي تتسبب في ظهور عيوب باهظة الثمن على سطح المظهر الجانبي المبثوق المشترك.
اعتبارات التصميم للواجهة المادية
وفي التصميم الجيد يجب أن لا يقل سمك الطبقة الخارجية عن 0.8 ملم. إذا كانت الطبقة الخارجية أرق من ذلك، فمن المرجح أن ينكسر التدفق، مما يسبب ثقوبًا. بالنسبة لملفات الختم التي تحتاج إلى شفة ناعمة ومرنة، قد يكون سمك الطبقة العليا من 1.5 إلى 3 ملم. عادةً ما يمثل النواة الصلبة الداخلية، التي غالبًا ما تكون كثيفة من EPDM، القسم الحامل الرئيسي. يمكنك أيضًا تضمين طبقة مقذوف مشترك يعمل كعامل ربط، مما يساعد على ربط مادتين مطاطيتين غير متوافقتين.
عيوب البثق المشترك الشائعة وكيفية إصلاحها
العيوب الأكثر شيوعًا التي تتم مواجهتها في البثق المشترك هي ضعف الترابط، وعلامات التدفق في الواجهة، وعدم استقرار الأبعاد، وخشونة السطح. ولا يمكن تجنب أي من هذه الأخطاء. يمكن إرجاعها جميعًا إلى انحراف محدد في المعلمة، ومن خلال التحكم المنهجي في العملية، يمكنك تصحيحها بسرعة.
ضعف الترابط بين الطبقات
العيب الأكثر خطورة هو ضعف الترابط. عندما تفشل الرابطة، قد ينفصل الملف الشخصي أثناء المناولة أو الخدمة. السبب الجذري هو دائمًا تقريبًا نظام معالجة غير متوافق أو اختلاف في درجة الحرارة يؤدي إلى بدء طبقة واحدة في المعالجة قبل أن تلتقي بالطبقة الأخرى. لإصلاح ذلك، يجب عليك التأكد من أن المركبين لهما وقت احتراق مماثل. إذا كنت تستخدم نظام بيروكسيد في مركب واحد ونظام كبريت في مركب آخر، فلن تتشابك الواجهة ببساطة. الحل هو استخدام نظام معالجة متوافق عبر جميع الطبقات أو إضافة طبقة رابطة رقيقة.
علامات التدفق والتشويه البيني
تظهر علامات التدفق على شكل خطوط رفيعة ومموجة عند السطح البيني بين الطبقات. وهي ناجمة عن الاضطراب عند التقاء المادتين. يحدث هذا عندما يكون فرق اللزوجة بين المركبات كبيرًا جدًا أو عندما تكون درجة حرارة رأس القالب غير متساوية. يمكن لرأس القالب المزود بمنطقة تحكم منفصلة في درجة الحرارة لكل قناة أن يقلل المشكلة، ولكن الحل الأكثر فعالية هو رفع درجة حرارة المركب عالي اللزوجة بمقدار 5 إلى 10 درجات مئوية. وهذا يجعل اللزوجة وسرعة التدفق أقرب إلى الطبقة الأخرى.
تباين الأبعاد
إذا انحرف عرض المظهر الجانبي أو سُمك الطبقة، يكون السبب عادةً هو التغير في سرعة المسمار أو التقلب في سرعة الخط. هذا صحيح بشكل خاص إذا لم يكن الخط مجهزًا بمحركات تعمل بمحرك مؤازر. سيكون لمحرك التروس تباين بنسبة 2 إلى 5 بالمائة تحت الحمل، بينما يحتفظ محرك سيرفو عادةً بالسرعة في حدود 0.1 بالمائة. يعتبر التسامح الأبعاد للملف التعريفي على الواجهة حساسًا للغاية. يمكن أن يؤدي التباين بنسبة 2 بالمائة في سرعة المسمار إلى إنشاء تباين في شريط السمك يبلغ 0.3 ملم بسهولة. تعد الترقية إلى محرك سيرفو هي الطريقة الأكثر موثوقية للسيطرة على هذا الأمر.
| عيب | السبب الجذري | الإجراءات الواجب اتخاذها |
|---|---|---|
| التفريغ في الواجهة | أنظمة علاج غير متوافقة | استخدم نفس حزمة العلاج في كلا المركبين |
| علامات التدفق | عدم تطابق اللزوجة أو التدرج في درجة حرارة القالب | قم بتسخين المركب الأكثر صلابة أو اضبط درجة حرارة القالب المحلية |
| انحراف سمك الطبقة | اختلاف مخرجات المحرك | التحديثية لمحركات المؤازرة أو استبدال علب التروس المعيبة |
| خشونة السطح | الملوثات في المركب | قم بتركيب مصفاة مطاطية للتغذية الساخنة أمام الطارد |
حيث يقدم البثق المشترك أكبر قيمة
يعد البثق المشترك ذا قيمة خاصة في ثلاث فئات من المنتجات: حواجز مقاومة الطقس للسيارات، والخراطيم والأنابيب الصناعية، وأختام جوانب البناء. تتطلب هذه التطبيقات جلدًا خارجيًا يقاوم الشيخوخة ونواة صلبة تحافظ على شكلها أو تدعم أدوات التثبيت. لديهم أيضًا متطلبات الحجم التي تبرر الاستثمار في خط مخصص.
تجريد السيارات
غالبًا ما تحتوي أختام أبواب ونوافذ السيارات على جزء مطاطي خلوي للضغط وجزء صلب للتثبيت. عادة ما يكون القسم الخلوي عبارة عن مطاط رغوي بينما يكون القسم الصلب مركبًا كثيفًا. إن البثق المشترك لهذه العناصر معًا في مسار واحد يحل محل الطريقة المكلفة والمكثفة للعمالة لربط ملفين منفصلين. الرابطة أيضًا أكثر متانة. قد يؤدي فشل الختم في الواجهة إلى حدوث ضوضاء بسبب الماء أو الرياح، وهي شكوى قد يكون إصلاحها مكلفًا للغاية بعد تجميع السيارة. وبالتالي فإن جودة رابط البثق المشترك تعد ميزة هامة للسلامة والراحة.
الخراطيم والقنوات الصناعية
بالنسبة للخراطيم الصناعية، غالبًا ما يتم بثق الأنبوب الداخلي المقاوم للزيت أو الوقود مع غطاء خارجي يوفر مقاومة للتآكل والأشعة فوق البنفسجية. لا يمكن لخرطوم البثق الفردي أن يجمع بين هاتين الخاصيتين. يتيح البثق المشترك للخرطوم أن يكون له سطح داخلي مقاوم كيميائيًا وسطح خارجي قوي ميكانيكيًا في نفس المنتج المستمر. نظرًا لأن كل خرطوم مصنوع في عملية واحدة، فإن تفاوتات الطول تكون أفضل ويتم تجنب اللحامات.
بناء الأختام الشخصية
يعد تجريد الأبواب والنوافذ من التطبيقات الشائعة الأخرى. قد يتم بثق PVC الصلب أو قلب EPDM الصلب بشفة ناعمة ومرنة. وهذا يجعل الحشية سهلة التركيب وتغلق جيدًا حتى على الأسطح غير المنتظمة. إن بساطة ملف التعريف المكون من قطعة واحدة توفر أيضًا وقت التثبيت في الموقع. يفضل عمال البناء ومصنعو النوافذ هذا لأنه يتم تسليم الجزء جاهزًا للاستخدام ويكون الختم ملتصقًا بالكامل بالقلب.
ما يجب مراعاته قبل شراء خط البثق المشترك
أهم شيء يجب تقييمه هو ما إذا كان المورد يمكنه تقديم نظام كامل، بما في ذلك القالب، وأجهزة البثق، ووحدة المعالجة، والمعدات النهائية، مع سجل حافل في البثق المشترك. قد تكون بعض مصادر المعدات قوية في عملية البثق الفردي ولكنها تفتقر إلى القدرة على التصميم لتصنيع قوالب البثق المشترك عالية الجودة. يجب عليك أن تسأل المورد عن الحد الأقصى لعدد الطبقات التي نجح في إنتاجها وفحص العينات من خط الاختبار الخاص به.
اطلب أيضًا الوثائق المتعلقة بنظام التحكم. تتم إدارة خط البثق المشترك الذي يستخدم وحدتي تحكم مستقلتين للطاردين من خلال منطق منفصل. التصميم الأفضل هو وحدة تحكم واحدة تقوم بمزامنة سرعتي اللولب تلقائيًا. يعد هذا عاملاً رئيسياً في الحفاظ على ثبات سمك الطبقات المختلفة خلال وردية عمل مدتها ثماني ساعات. مع أدوات التحكم المنفصلة، يجب على مشغل الخط أن يقوم بضبط جهاز البثق الثاني يدويًا في كل مرة ينحرف فيها الأول، وهو ما يكون عرضة للخطأ.
أحد الاعتبارات العملية الإضافية هو إمكانية الوصول إلى الصيانة. يجب أن يكون رأس القالب وكذلك براميل الطارد سهلة الفتح والتنظيف. تعد التغييرات المركبة أمرًا متكررًا في صناعة المطاط، ويمكن أن يؤدي رأس القالب الذي يستغرق تفكيكه ساعتين إلى استهلاك وقت الإنتاج المتاح لديك. يمكن إزالة رأس القالب المصمم جيدًا والمزود بآلية مفصلية أو مفتوحة في غضون 15 إلى 20 دقيقة. غالبًا ما يتم التغاضي عن هذه التفاصيل أثناء اتخاذ قرار الشراء، ولكنها تُحدث فرقًا كبيرًا في وقت التشغيل الإجمالي.
خدمة ما بعد البيع للمورد لا تقل أهمية. بالنسبة لمعدات البثق المشترك، فإن نظام القالب والتحكم هما المكونان اللذان من المحتمل أن يحتاجا إلى التعديل أو المعايرة بعد التشغيل. يمكن للمورد الذي لديه فريق خدمة واسع المعرفة أن يساعدك في ضبط العملية. قد يترك لك المورد الذي يقوم بشحن الجهاز فقط دون توفير دعم بدء التشغيل العديد من التجارب قبل أن تحصل على المنتج بشكل صحيح.
الأسئلة المتداولة حول البثق المشترك
فيما يلي الأسئلة الأكثر شيوعًا من الشركات المصنعة للمنتجات المطاطية التي تقوم بتقييم هذه العملية.
ما هو الحد الأقصى لعدد الطبقات التي يمكن بثقها معًا مرة واحدة؟
في الممارسة الصناعية، ثلاث طبقات هي الحد القياسي لمعظم خطوط الإنتاج، بينما يمكن للمعدات المتخصصة تشغيل أربع أو حتى خمس طبقات. ويرتبط الحد العملي عادةً بعمق القالب ودرجة التحكم المطلوبة. المزيد من الطبقات يعني قالبًا أكبر، ومناطق درجة حرارة أكثر، ونظام تحكم أكثر تكلفة. بالنسبة لمعظم ملفات التعرية الجوية والختم، تكون طبقتان كافيتين.
هل يمكن بثق بوليمرين مطاطيين أساسيين مختلفين معًا؟
هذا ممكن فقط في حالات محددة للغاية. على سبيل المثال، غالبًا ما يتم بثق خلائط NBR/PVC مع مواد أخرى مماثلة. لكن بشكل عام، لا تترابط الأقطاب المختلفة مثل EPDM والسيليكون بشكل جيد. كيمياء المعالجة مختلفة جدًا. إذا كنت بحاجة إلى طبقة سيليكون على ملف تعريف EPDM، فقد تحتاج إلى استخدام قفل ميكانيكي في القالب أو طبقة ربط بينهما.
ما هو التسامح الطبيعي لسمك الطبقة في البثق المشترك؟
يمكن للعملية التي يتم التحكم فيها جيدًا أن تحافظ على تسامح السُمك في الواجهة بمقدار زائد أو ناقص 0.15 ملم. غالبًا ما يتم تحديد التسامح الإجمالي لأبعاد الملف الشخصي على أنه زائد أو ناقص 0.3 ملم، اعتمادًا على الحجم والاستخدام. يتطلب تحقيق ذلك محركات تعمل بمحرك مؤازر وقالبًا مصممًا لتحمل شديد.
هل تؤثر طريقة المعالجة على جودة السندات؟
نعم. يعطي العلاج بالميكروويف عمومًا رابطة أكثر اتساقًا لأن الحرارة تتولد داخل المطاط. في المعالجة بحمام الملح، قد يتم معالجة الطبقة الخارجية بشكل أسرع قليلاً من الطبقة الداخلية، مما قد يسبب ضغطًا على الواجهة. بالنسبة للمقاطع السميكة ذات البثق المشترك، غالبًا ما يكون الميكروويف هو الخيار الأفضل. بالنسبة للملفات الرفيعة، يمكن أن تعمل أي من الطريقتين بشكل جيد.
كيف يمكنني اختبار ما إذا كان المركبان الخاصان بي سيترابطان بشكل جيد؟
قم بإعداد عينة صغيرة من المركبين وقم بإجراء تجربة بسيطة للبثق المشترك على خط اختبار المورد الخاص بك. بعد المعالجة، قم بقطع شريط من الملف الشخصي وفكه عن طريق اختبار السحب اليدوي. يجب أن يُظهر الرابط فشلًا متماسكًا في إحدى المواد، مما يعني أن المطاط نفسه يتمزق بدلاً من أن ينفصل بشكل نظيف عند الواجهة. إذا لاحظت وجود خط فاصل نظيف ولامع، فإن الرابطة ضعيفة.
هل البثق المشترك يستحق الاستثمار في مصنع صغير؟
يعتمد ذلك على حجم طلبك وعدد الملفات الشخصية المركبة التي تنتجها. إذا كان لديك بيئة عالية الخلط ومنخفضة الحجم، فقد يؤدي وقت الإعداد لخط البثق المشترك إلى تعويض توفير العمالة لديك. إذا كان لديك منتج مخصص بحجم يزيد عن 200000 متر سنويًا، فإن الاستثمار منطقي. غالبًا ما تكون نقطة التعادل حوالي عام ونصف إلى عامين، على افتراض أنه يمكنك الحفاظ على تشغيل الخط مع الاستخدام العالي.
الوجبات الجاهزة النهائية بشأن البثق المشترك
يعد البثق المشترك الطريقة الأكثر مباشرة لإنتاج مقاطع مطاطية بمزيج من المقاطع الصلبة والناعمة أو الألوان المختلفة أو خصائص السطح المميزة في عملية واحدة مستمرة. تتطلب العملية خطًا متعدد الطاردات مصممًا بشكل جيد، وقالبًا يوفر تدفقًا سلسًا ومتوازنًا، ومركبات متوافقة مع أنظمة المعالجة المطابقة. والمكافأة هي انخفاض كبير في تكلفة العمالة، وتحسين اتساق المنتج، والسندات التي تدوم بالفعل.
إذا كنت تفكر في إضافة خط بثق مشترك أو تحسين خط موجود، فإن الخطوة الأولى هي مراجعة مزيج المنتج الخاص بك وتحديد ملفات التعريف التي ستوفر أكثر من خلال عملية من خطوة واحدة. ثم اعمل مع أحد الموردين الذي يمكنه توضيح العملية باستخدام المركب الخاص بك. سيكون من الأسهل إدخال الخط الذي تم تحديد معلماته لموادك منذ اليوم الأول في إنتاج موثوق. راقب التسامح، وسهولة صيانة القالب، والتزامن بين أجهزة البثق، نظرًا لأن هذه هي المجالات الثلاثة التي تحدد النجاح العملي لعملية البثق المشترك لديك.
للحصول على معلومات أساسية إضافية حول كيفية تصرف المواد المطاطية أثناء عملية البثق، يمكنك الرجوع إلى مقالاتنا الصناعية حول خصائص وخصائص المواد المطاطية .

