 English
 русский
 Español
 عربى
محتوى
- 1 كيف تعمل آلة بثق المطاط: المكونات الأساسية ومبدأ التشغيل
- 2 الأنواع الرئيسية لآلات بثق المطاط
- 3 آلات بثق المطاط ذات التغذية الباردة مقابل آلات بثق المطاط ذات التغذية الساخنة: مقارنة جنبًا إلى جنب
- 4 المواصفات الأساسية التي يجب التحقق منها قبل إرسال استفسار
- 5 التطبيقات الشائعة وتكوينات خط الإنتاج
- 6 ماذا يحدث بعد الطارد؟ العمليات النهائية للملفات الشخصية النهائية
- 7 تضخم وانكماش القالب: تحديات الأبعاد في قذف المطاط
- 8 كيفية اختيار آلة بثق المطاط المناسبة لإنتاجك
- 9 المشاكل التشغيلية الشائعة وأولويات الصيانة
- 10 اعتبارات التكلفة والعائد على الاستثمار
- 11 الأسئلة المتداولة حول آلات بثق المطاط
- 11.1 ما هو الفرق بين آلة بثق المطاط وآلة تشكيل حقن المطاط؟
- 11.2 هل يمكن لآلة بثق المطاط ذات التغذية الباردة التعامل مع مطاط السيليكون؟
- 11.3 كم تبلغ تكلفة آلة بثق المطاط؟
- 11.4 ما هو تضخم القالب وكيف أتحكم فيه؟
- 11.5 هل أحتاج إلى خط معالجة بالميكروويف أم أن الهواء الساخن كافٍ؟
- 11.6 ما هي قطع الغيار التي يجب أن أحتفظ بها في المخزون لآلة بثق المطاط؟
تعد آلة بثق المطاط الطريقة الأكثر فعالية لتحويل مركب المطاط غير المعالج إلى مقاطع وأنابيب وشرائط وصفائح متواصلة. إنه ينقل المركب على طول برميل ساخن باستخدام برغي دوار، ويبني الضغط، ويدفع المادة من خلال قالب على شكل لإنشاء مقطع عرضي لا نهاية له يتم معالجته في اتجاه مجرى النهر. إذا كان مصنعك يصنع شرائط الطقس، أو أنابيب الخراطيم، أو حواف الحواف، أو عزل الأسلاك، أو أي منتج مطاطي طويل، فإن جهاز البثق هو قلب خط الإنتاج هذا. الاستنتاج العملي قبل أن نذهب أبعد من ذلك: اختر نوع المسمار ونمط التغذية بناءً على المركب الخاص بك، واختر طول البرميل وتنفيس الفراغ بناءً على أبعاد منتجك ومتطلبات السطح، وحدد نظام القالب والسحب كمجموعة واحدة متكاملة.
يتناول هذا الدليل مبدأ التشغيل، وأنواع الماكينات، ومقايضات التغذية الباردة مقابل التغذية الساخنة، والمواصفات التي تنتمي إلى عرض الأسعار، والتطبيقات النموذجية، وتحديات الأبعاد، وأولويات الصيانة، وعوامل التكلفة، والأسئلة التي يطرحها معظم المشترين قبل الاستثمار.
كيف تعمل آلة بثق المطاط: المكونات الأساسية ومبدأ التشغيل
تشترك جميع آلات بثق المطاط في نفس المهمة: النقل الموحد والضغط والضغط لمركب المطاط قبل مروره عبر القالب. في معظم التكوينات، تقوم الآلة فقط بتشكيل المادة؛ تتم المعالجة في نفق الهواء الساخن أو قسم الميكروويف أو حمام الملح أو الأوتوكلاف. إن فهم المكونات هو الخطوة الأولى نحو كتابة المواصفات الصحيحة.
- نظام القيادة - يقوم المحرك وعلبة التروس بضبط سرعة المسمار. تستخدم معظم آلات بثق المطاط محركًا متغير التردد، بسرعات لولبية تتراوح بين 20 إلى 60 دورة في الدقيقة لعملية التغذية الباردة.
- نظام التغذية - يقوم القادوس أو أسطوانة التغذية القسرية بتوصيل الشريط أو البلاطة. تأخذ آلات التغذية الباردة شريطًا مستمرًا يبلغ سمكه حوالي 10-15 مم؛ آلات التغذية الساخنة تأخذ ألواح 60-100 ملم من مطحنة الخلط.
- برميل والمسمار - منطقة النقل والخلط الأساسية. يقوم المسمار بتوليد القص، ورفع المركب إلى نطاق اللدونة التشغيلي الخاص به، وزيادة ضغط الرأس قبل القالب.
- نظام التحكم في درجة الحرارة - يعمل توزيع الماء أو الزيت من خلال مناطق متعددة للبراميل والمسامير على الحفاظ على ثبات درجة حرارة المركب، عادة في حدود 3 درجات مئوية زائد أو ناقص من نقطة الضبط.
- يموت الرأس - أداة تشكيل التدفق. يتحكم تصميم القالب بشكل مباشر في الانتفاخ والتشطيب السطحي واستقرار الأبعاد للملف الشخصي.
- لوحة التحكم - مراقبة وضبط سرعة اللولب، ودرجات حرارة المنطقة، وضغط الرأس، والإنتاجية، والتنسيق مع معدات السحب والقطع النهائية.
أثناء التشغيل، يقوم المسمار أولاً بنقل المركب، ثم ضغطه لإزالة الهواء المحبوس، ثم يلدنه بحيث يتم توزيع الحشوات والعلاجات بالتساوي، وأخيرًا يدفعه نحو القالب عند ضغط مستقر. يظهر أي اختلاف في التغذية أو درجة الحرارة أو سرعة اللولب على الفور كتغيير في الأبعاد في المظهر الجانبي المبثوق.
الأنواع الرئيسية لآلات بثق المطاط
يقوم المشترون عادة بمقارنة أربعة تكوينات، ولكل منها مجال واضح من المزايا.
ماكينة بثق المطاط بالتغذية الساخنة
يتلقى جهاز بثق التغذية الساخنة ألواحًا مركبة دافئة مباشرةً من مطحنة الخلط. إنها تستخدم برميلًا قصيرًا، عادةً ما تكون نسبة L/D من 3:1 إلى 5:1، وبالتالي فإن الآلة بسيطة وغير مكلفة نسبيًا. والمقايضة هي العمالة: يجب عليك الحفاظ على الطاحونة والطارد في خط واحد وتغذية كل دفعة يدويًا أو ناقلًا، ويكون التحكم في التاريخ الحراري للمركب أكثر صعوبة.
ماكينة بثق المطاط بالتغذية الباردة
تأخذ آلة التغذية الباردة شريطًا بدرجة حرارة الغرفة وتقوم بالتلدين داخل البرميل. تعتبر نسب L/D من 10:1 إلى 20:1 شائعة، حيث يقوم البرميل الأطول بتوليد القص المطلوب لتسخين المركب. تعد آلات التغذية الباردة هي الاختيار السائد عندما تريد فصل الخلط عن البثق وتقليل العمالة وتحسين التحكم في التاريخ الحراري. يقوم المسمار بمزيد من العمل، لذا تكون قوة المحرك أعلى لكل كيلوجرام من الخرج مقارنةً بالتغذية الساخنة.
آلة بثق المطاط ذات التهوية الفراغية
يحتوي البرميل المهووس على منفذ فراغ في القسم الأوسط يستخرج الهواء المحبوس والمواد المتطايرة قبل دخول المركب إلى منطقة الضغط. إذا كانت منتجاتك تتطلب أسطحًا خالية من المسام أو خصائص كهربائية مستقرة، فإن آلة التفريغ تقلل المسامية بشكل ملحوظ مقارنة بآلة بثق التغذية الباردة غير المهواة.
آلة الكبش أو الغطاس الطارد
يقوم جهاز بثق الكبش بدفع الكتلة المسخنة مسبقًا أو التشكيل من خلال القالب باستخدام مكبس هيدروليكي. لا يحتوي على براغي، لذلك فهو يولد ضغطًا مع تسخين احتكاكي قليل جدًا. تتناسب آلات الكبش مع المركبات شديدة اللزوجة أو الحساسة للحرق، والمدى القصير، والمواد المتخصصة حيث يؤدي البثق اللولبي إلى ارتفاع درجة حرارة المطاط.
ضمن عائلة اللولب المفرد، يعد تصميم اللولب هو الفارق الرئيسي: كل من البراغي الثابتة، والمتغيرة، ودبوس الخلط، والحاجز تغير التوازن بين الإخراج وجودة الخلط وتراكم درجة الحرارة. يمكن للمورد الذي يقوم ببناء مجموعة مخصصة من آلات بثق اللولب أن يطابق عادةً ملف تعريف اللولب مع مركب معين بشكل أكثر دقة من المورد الذي يتعامل مع كل آلة بنفس الطريقة.
 آلة بثق أحادية اللولب مخصصة للمركبات المطاطية يقوم جهاز البثق اللولبي الأوتوماتيكي هذا بمطابقة ملفات لولبية محددة مع المركبات، مما يعمل على تحسين الإنتاج وجودة الخلط مقارنة بالتصميمات العامة. قارن بين نوع المسمار ونسبة L/D ورحلات منطقة التغذية عند تقييم عروض الأسعار. عرض المنتج →
عند مقارنة عروض الأسعار، اسأل عن نوع المسمار ونسبة L/D وعدد رحلات منطقة التغذية ونطاق المركب الموصى به لكل آلة قياسية خاصة بالمورد. هذه التفاصيل مهمة أكثر من العلامة التجارية للمحرك أو الطلاء.
آلات بثق المطاط ذات التغذية الباردة مقابل آلات بثق المطاط ذات التغذية الساخنة: مقارنة جنبًا إلى جنب
يلخص الجدول أدناه ما يتغير عندما تختار نظام تغذية واحدًا على الآخر. استخدمها كمستند مناقشة مع فريق الإنتاج، وليس فقط مع قسم المشتريات.
| المعلمة | آلة التغذية الباردة | آلة التغذية الساخنة |
|---|---|---|
| مادة الأعلاف | شريط بدرجة حرارة الغرفة، بسمك 10-15 ملم | بلاطة دافئة، 60-100 ملم، مباشرة من مطحنة الخلط |
| نسبة L/D النموذجية | 10:1 إلى 20:1 | 3:1 إلى 5:1 |
| موقع التلدين | داخل البرميل عن طريق القص المسمار | على مطحنة الخلط قبل التغذية |
| الطاقة لكل كيلوغرام | أعلى في المسمار، وأكثر اتساقا | طاقة نباتية إجمالية أعلى، ومسمار أقصر |
| متطلبات العمل | يمكن أتمتة التغذية الشريطية السفلية | أعلى، يقوم المشغل بإدارة الألواح والمطحنة |
| توحيد درجة الحرارة | جيد، مع التحكم في البرميل متعدد المناطق | يعتمد على اتساق دفعة المطحنة |
| الأنسب ل | مركبات ذات أمان ثابت للحروق؛ ملامح موحدة | مركبات عالية اللزوجة. أقسام بسيطة فترات قصيرة |
من الناحية العملية، فإن الشركات المصنعة التي تقوم بالترقية إلى خط بثق المطاط المستمر غالبًا ما تختار التغذية الباردة لأنها تفصل عملية البثق عن أرضية الخلط وتسهل التحكم في الجودة. يظل التغذية الساخنة قادرة على المنافسة في مركبات الإطارات عالية اللزوجة وفي المشاريع التي تكون فيها تكلفة رأس المال الأولية هي العائق الرئيسي.
المواصفات الأساسية التي يجب التحقق منها قبل إرسال استفسار
تتم مقارنة معظم عروض أسعار آلات بثق المطاط بالسعر وحده، ولكن التفاصيل التي تحدد النجاح مدفونة في البيانات الفنية. اطلب من كل مورد الإجابة على العناصر الثمانية التالية كتابيًا:
- قطر المسمار - عادةً 40 مم، 60 مم، 75 مم، 90 مم، 120 مم، أو 150 مم. يؤدي هذا إلى تعيين الحد الأعلى للإخراج والحد الأقصى للمقطع العرضي للملف الشخصي.
- نسبة L/D - النسب الأعلى تعطي المزيد من الخلط وتراكم درجة الحرارة ولكن أيضًا المزيد من وقت الإقامة. لا يعد L/D الطويل أفضل تلقائيًا للمركبات الحساسة للاحتراق.
- معدل الإنتاج بالكيلو جرام في الساعة - اطلب دائمًا رقمًا للإخراج عند مركب محدد وسرعة المسمار وحجم القالب، وليس الحد الأقصى النظري.
- عدد مناطق التحكم في درجة الحرارة - أربع إلى ست مناطق على البرميل، بالإضافة إلى التبريد اللولبي المنفصل، وهو أمر طبيعي بالنسبة لآلات التغذية الباردة.
- تنفيس الفراغ - تحديد ما إذا كان منفذ التهوية متضمنًا وفي أي موضع على طول البرميل، بالإضافة إلى مستوى الفراغ بالمليبار.
- نوع رأس القالب - رأس مستقيم أو رأس مائل أو رأس متقاطع لعزل الخرطوم والأسلاك. يسمح الرأس المتقاطع للقلب بالمرور عبر مركز التدفق.
- مادة المسمار والبرميل - نيترة الفولاذ للأغراض العامة من المطاط أو البطانة ثنائية المعدن أو ذات السبائك العالية للمركبات الكاشطة أو المسببة للتآكل. يؤدي هذا الاختيار إلى زيادة تكلفة الصيانة على المدى الطويل.
- واجهة الأتمتة - التحكم بشاشة اللمس PLC، وتخزين الوصفات، وتسجيل البيانات للاتصال بعناصر التحكم في السحب والقطع والمعالجة.
إحدى المواصفات التي غالبًا ما يتجاهلها المشترون هي دقة التحكم في سرعة المسمار. على مدار مناوبات عمل متعددة، يمكن أن يؤدي الاختلاف حتى دورة واحدة في الدقيقة على ماكينة التغذية الباردة مقاس 90 مم إلى تغيير أبعاد المظهر الجانبي بما يكفي لتكوين الخردة. الإصرار على محرك متغير التردد مع تنظيم سرعة الحلقة المغلقة؛ التكلفة المضافة صغيرة مقارنة بإعادة العمل التي تمنعها.
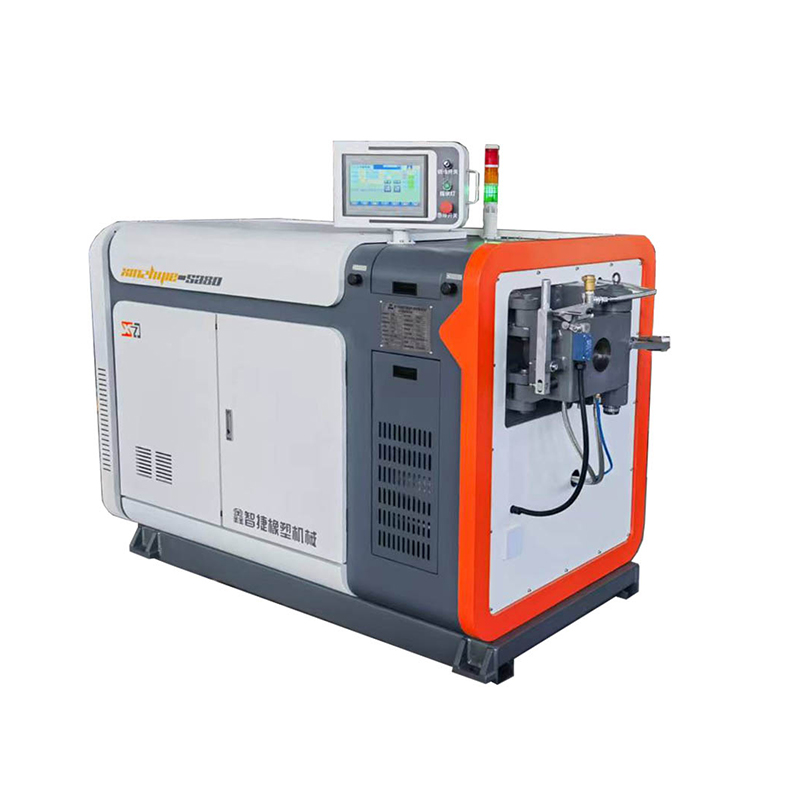 طارد مطاطي دقيق مع تحكم في سرعة الحلقة المغلقة بالنسبة لملفات EPDM الإسفنجية أو عالية الحشو، يوفر هذا الطارد ما يصل إلى 300 شبكة ترشيح وتنظيم محرك متغير التردد. تكشف تجربة المركب الفعلي عن أداء يتجاوز مواصفات الكتالوج. عرض المنتج →
إذا كنت تخطط لبثق مقاطع إسفنجية أو EPDM عالي الحشو، فاطلب من المورد أن يشرح لك الماكينة بتركيبتك المركبة الفعلية. تم تصميم آلة بثق المطاط الدقيقة حول هذا النوع من التحدي بالضبط، ويكشف التشغيل التجريبي أكثر بكثير من أي جدول كتالوج.
التطبيقات الشائعة وتكوينات خط الإنتاج
تظهر آلات بثق المطاط في كل قطاع تقريبًا ينتج مقاطع مطاطية طويلة. التطبيقات الأكثر شيوعا هي:
- أختام الأبواب والنوافذ - يتم إنتاج مقاطع الختم الصلبة والإسفنجية EPDM على خطوط البثق المشترك مع المعالجة بالميكروويف أو الهواء الساخن ونظام القطع التلقائي.
- خراطيم وأنابيب السيارات - يتم بثق خرطوم الرادياتير، وقناة سحب الهواء، والأنابيب المفرغة على آلات ذات لولب واحد أو آلات البثق المشترك، ثم يتم معالجتها في حمامات الملح أو الأوتوكلاف.
- عزل الأسلاك والكابلات - يتم بثق مركبات NBR/PVC وEPDM على موصل من خلال قالب متقاطع الرأس، مع متطلبات تركيز مشددة.
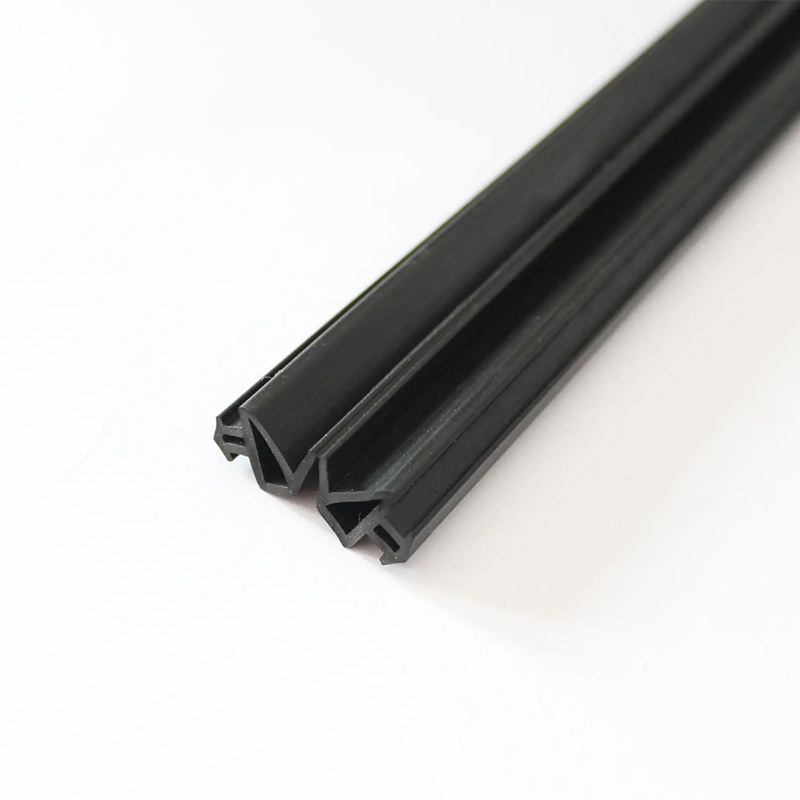
- تقليم الحواف وملامح الحماية - المقاطع القياسية للأثاث، وألواح السيارات، ووصلات البناء، إما من المطاط الصلب أو من المطاط إلى المعدن.
- ورقة العزل والأنابيب - يتم إنتاج العزل NBR/PVC على خطوط بثق مخصصة؛ ينطبق نفس المبدأ على الصفائح المطاطية المستمرة من قالب الصفائح.
- خرطوم مقوى حلزوني - خط إنتاج الخراطيم الحلزونية يجمع بين آلة بثق المطاط ومحطات تجديل النسيج أو الأسلاك للخراطيم الهيدروليكية والصناعية.
يتضمن خط المعالجة الكامل بالميكروويف أحادي البثق عادةً جهاز لف أو وحدة تغذية الشريط، وآلة بثق المطاط، ونفق الفلكنة بالميكروويف، وقسم احتجاز الهواء الساخن، وحمام تبريد الماء، وسحب أوتوماتيكي، وآلة قطع، وطاولة تكديس أو لف. يوفر العلاج بالميكروويف اختراقًا سريعًا وموحدًا للحرارة لمقاطع إسفنج EPDM، في حين يُفضل خط حمام الملح (LCM) للمقاطع الكثيفة حيث يكون تشطيب السطح والتحكم في سمك الجدار أمرًا بالغ الأهمية.
 خط إنتاج المعالجة بالميكروويف أحادي البثق يجمع هذا الخط المتكامل بين جهاز البثق ونفق الميكروويف والتبريد والقاطع للحصول على أبعاد متسقة وتشغيل سريع. مثالية لإسفنجة EPDM والمقاطع الكثيفة التي تتطلب الفلكنة الموحدة. عرض المنتج →
عندما تقوم بتقييم مورد لمثل هذا الخط، اسأل ما إذا كان الطارد ونفق المعالجة وقسم التبريد والقاطع قد تم تصميمهم كنظام تحكم واحد أو يتم توفيرهم كوحدات متطابقة بشكل منفصل. عادةً ما تقلل الوحدات المطابقة من مصدر هندسي واحد وقت التشغيل وتنتج أبعادًا أكثر اتساقًا.
ماذا يحدث بعد الطارد؟ العمليات النهائية للملفات الشخصية النهائية
ينتج البثق مقطعًا طويلًا متواصلًا، لكن المنتج النهائي غالبًا ما يتطلب عدة عمليات قبل أن يتم تسليمه. الخطوات النهائية الأكثر شيوعًا هي:
- قطع - يتم قطع القواطع الأوتوماتيكية على الخط حسب الطول بشكل متزامن مع سرعة التفريغ، وذلك باستخدام شفرة دوارة أو مقصلة أو منشار متنقل.
- اللكم - يتم ثقب فتحات التركيب أو فتحات التصريف في الخط أو خارج الخط باستخدام اللكمات الدوارة للحشيات والأشرطة.
- الطباعة ووضع العلامات - تضيف الطابعات النافثة للحبر أو الطابعات الساخنة رموز الإنتاج وأسماء العلامات التجارية وعلامات المواصفات قبل المعالجة أو بعدها.
- الحفر والحز - تحتاج بعض التشكيلات إلى معالجة ثانوية للتجميع، وعادةً ما يتم إجراؤها خارج الخط على معدات CNC.
- صب الزاوية - يتم ربط الزوايا المقولبة بالأطوال المبثوقة لتشكيل أختام وحشوات النوافذ، باستخدام اللحام الساخن أو ربط القالب.
- طحن وتلميع - حيث يجب أن تفي دقة الأبعاد أو خشونة السطح بدرجة عالية، يتم طحن المظهر الجانبي بعيدًا عن الخط باستخدام أحزمة كاشطة.
عند تحديد الجهاز، حدد العمليات التي يتم تشغيلها بالتوازي مع خط البثق والعمليات التي يتم تشغيلها خارج الخط. يجب أن تكون العمليات المباشرة متزامنة مع سرعة البثق، عادةً من خلال إشارة من محرك الطارد أو عجلة القياس؛ تعد هذه المزامنة مصدرًا متكررًا للخردة عندما تكون الواجهة مصممة بشكل سيئ.
تضخم وانكماش القالب: تحديات الأبعاد في قذف المطاط
يخرج مركب المطاط من القالب بمقطع عرضي أكبر من فتحة القالب نفسها. ويتراوح هذا التأثير، الذي يسمى تضخم القالب، من 10 إلى 40 بالمائة اعتمادًا على اللزوجة المركبة وسرعة المسمار ودرجة الحرارة وهندسة القالب. قد تنتفخ تركيبة EPDM المملوءة بدرجة عالية بنسبة 10 بالمائة فقط، في حين يمكن للمركب الناعم شديد اللدونة مضاعفة هذا الرقم عند الإنتاجية العالية.
بعد البثق، يتقلص المظهر الجانبي أيضًا أثناء التبريد. والنتيجة هي أن أبعاد المنتج النهائي هي دالة للخط بأكمله، وليس فقط القالب. ولذلك يقوم مهندسو الإنتاج بضبط سرعة النقل وحجم القالب معًا. قاعدة بداية عملية: حجم القالب أكبر بحوالي 5 إلى 15 بالمائة من القسم النهائي المطلوب، ثم اضبط سرعة السحب لجعل الأبعاد في حدود التسامح.
بالنسبة للملفات ذات متطلبات الأبعاد الضيقة، استخدم آلة ذات تحكم دقيق في درجة الحرارة واستجابة سلسة لسرعة المسمار. حتى التحول في درجة حرارة البرميل بمقدار درجتين مئويتين يمكن أن يحرك أبعاد المخرجات؛ يساعد التسجيل التلقائي لدرجة الحرارة على اكتشاف الانجراف قبل أن يؤدي إلى إنشاء خردة.
كيفية اختيار آلة بثق المطاط المناسبة لإنتاجك
تبدأ عملية الاختيار الصحيحة من المجمع وتمتد إلى الخارج. حدد العوامل الخمسة التالية قبل الاتصال بالموردين:
- الخصائص المركبة - لزوجة موني، معدل المعالجة، سلامة الحرق، نوع الحشو، وما إذا كانت التركيبة تحتوي على مواد ملدنة أو مكونات متطايرة. تحدد خصائص مركب المطاط بشكل مباشر تصميم المسمار واستراتيجية التحكم في درجة الحرارة. مراجعة الرئيسية خصائص وخصائص المواد المطاطية قبل أن تحدد المواصفات الخاصة بك.
- هندسة المنتج والتسامح - سمك الجدار، والعرض الإجمالي، والانتفاخ المسموح به، وتحمل الأبعاد. تحتاج المنتجات ذات التفاوتات المسموح بها إلى تحكم أفضل في درجة الحرارة والسحب مع تقلبات منخفضة السرعة، وليس بالضرورة إلى جهاز بثق أكبر.
- الإخراج المطلوب - الكيلوجرامات المستهدفة في الساعة بكفاءة خطية عملية، تتراوح عادة من 75 إلى 85 بالمائة من الحد الأقصى للإنتاج النظري.
- علاج توافق النظام - الميكروويف، الهواء الساخن، حمام الملح، أو الأوتوكلاف. يجب أن يتطابق مخرج الطارد مع سعة نفق المعالجة؛ وإلا فإن عنق الزجاجة يتحرك ببساطة في اتجاه مجرى النهر.
- مرافق المصنع - الطاقة المتاحة، ودرجة حرارة مياه التبريد وتدفقها، وإمدادات الهواء المضغوط، وخلوص ارتفاع الأرضية للخط بأكمله.
إذا اخترت آلة ذات أغراض عامة وتحتاج لاحقًا إلى إنتاج أعلى، فقد يتطلب تغيير هندسة المسمار إعادة صياغة البرميل أو استبداله، وهو ما يكلف غالبًا أكثر من اختيار المسمار المناسب في المرة الأولى. قم بحساب خطة الإنتاج الخمسية الخاصة بك، وليس فقط حجم الطلب لهذا العام، قبل اتخاذ قرار بشأن قطر المسمار.
المشاكل التشغيلية الشائعة وأولويات الصيانة
تعود معظم مشكلات جودة البثق إلى مجموعة صغيرة من الأسباب الجذرية. يسرد الجدول أدناه المشكلات الأكثر شيوعًا وأسبابها النموذجية والإجراءات التصحيحية التي تستخدمها فرق الإنتاج ذات الخبرة.
| مشكلة | السبب المحتمل | الإصلاح العملي |
|---|---|---|
| خرج نابض، شكل جانبي غير متساوي | تغذية غير متناسقة للشريط، أو انزلاق المسمار، أو انجراف درجة الحرارة | تثبيت أبعاد الشريط؛ فحص بكرات التغذية؛ فحص الرحلات الجوية المسمار. تحقق من وصول جميع المناطق إلى نقطة الضبط |
| خشونة السطح أو الحفر أو المسامية | هواء محصور، رطوبة في المجمع، ضغط خلفي غير كافي | استخدم برميلًا مزودًا بفتحات تهوية؛ التأكد من أن الرطوبة المركبة ضمن الحدود؛ زيادة ضغط الرأس مع تقييد القالب |
| الحارقة داخل رأس القالب | درجة الحرارة المفرطة، ومدة الإقامة الطويلة، وعدم توازن تدفق القالب | انخفاض درجة حرارة الرأس. سلاسة مسار التدفق الداخلي. تقليل توقف الآلة؛ التحقق من وقت الاحتراق المركب |
| بقع سوداء أو تلوث | بقايا المطاط المتدهورة في البرميل أو الرأس، أو الأسطح البالية، أو المتخلفة من عمليات التشغيل السابقة | التنظيف العميق أو التطهير باستخدام مركب التنظيف؛ فحص المسمار والبرميل بحثًا عن فقدان التآكل والطلاء |
| أبعاد متناسقة ذات حجم صغير أو كبير الحجم | سرعة سحب خاطئة، أو خطأ في حجم القالب، أو تغير في درجة الحرارة المركبة | قياس الملف الشخصي وإعادة حساب السحب؛ ضبط الأرض أو درجة الحرارة. إعادة ضبط سرعة الخط |
يجب أن تتبع الصيانة الوقائية لآلة بثق المطاط جدولًا محددًا:
- كل تحول - التحقق من ضغط التشحيم، ودرجة حرارة التحمل، وجودة شريط التغذية؛ سجل درجات حرارة البرميل.
- أسبوعيا - تنظيف قادوس التغذية وموجهات الشريط؛ فحص منفذ التهوية لتراكم المركب؛ تحقق من مستوى زيت علبة التروس وحالته.
- شهريا - قياس خلوص المسمار إلى البرميل في مناطق التغذية والقياس؛ فحص العينة لمعايرة مستشعر درجة الحرارة.
- كل 6 إلى 12 شهرًا - اسحب المسمار للفحص البصري وفحص الشقوق؛ استبدال أجزاء الرحلة البالية؛ التحقق من نطاقات السخان والأداء المزدوج الحراري.
اعتبارات التكلفة والعائد على الاستثمار
سعر شراء آلة بثق المطاط هو طبقة واحدة فقط من هيكل التكلفة الإجمالي. يتضمن التثبيت الكامل جهاز البثق، وقسم المعالجة، ومعدات التبريد والقطع، والأدوات، ورأس المال العامل للمركب وقطع الغيار. تكاليف التشغيل الرئيسية على مدى فترة خمس سنوات هي الطاقة في سخانات المحرك والبرميل، وعمالة المشغل، وتآكل البراغي والبراميل، واستبدال القالب، وخسائر الخردة.
تستهلك الآلة اللولبية المفردة ذات التغذية الباردة عادةً ما بين 250 إلى 350 كيلووات في الساعة لكل طن من المطاط المعالج؛ يمكن أن يستخدم خط التغذية الساخنة ما بين 15 إلى 25 بالمائة من إجمالي طاقة المحطة عند تضمين عملية تشغيل المطحنة. تترجم هذه الأرقام مباشرة إلى تكلفة المتر من الملف الشخصي، وهو الرقم المهم في تحديد الأسعار والربحية.
لتقدير عائد الاستثمار، خذ حجم الإنتاج السنوي بالأطنان، وإجمالي هامش التحسن من إنتاج المقاطع داخل الشركة مقارنة بشراء الشرائط النهائية، وإجمالي تكلفة التركيب. وكمثال مبسط: يصل خط معالجة 1500 طن سنويًا مع هامش تحسين قدره 400 دولار أمريكي للطن إلى عائد أقل من ثلاث سنوات حتى بعد تضمين نفق المعالجة والقاطع. في الكميات المنخفضة، قد تكون آلة التغذية الساخنة أو الآلة المستعملة التي يتم صيانتها جيدًا هي الاختيار العقلاني من الناحية المالية.
عند مقارنة الموردين، انظر إلى ما هو أبعد من سعر الماكينة. شريك يتمتع بخبرة واسعة في جميع أنحاء العالم مجموعة معدات معالجة المطاط يمكن أن تساعدك على تجنب مشاكل الواجهة بين الخلط، والبثق، والمعالجة، والقطع، حيث تظهر معظم التكاليف المخفية.
الأسئلة المتداولة حول آلات بثق المطاط
ما هو الفرق بين آلة بثق المطاط وآلة تشكيل حقن المطاط؟
يقوم الطارد بإنتاج مقطع جانبي مستمر، أو شريط، أو أنبوب، أو ورقة ذات مقطع عرضي ثابت. تقوم آلة التشكيل بالحقن بحقن كمية محددة من المركب في تجويف مغلق لتشكيل جزء منفصل ثلاثي الأبعاد ومعالجته في القالب. تخدم العمليتان عائلات منتجات مختلفة؛ نادرًا ما تستخدمها لنفس الجزء.
هل يمكن لآلة بثق المطاط ذات التغذية الباردة التعامل مع مطاط السيليكون؟
نعم، ولكن يجب أن تكون الآلة مهيأة للسيليكون. مركبات السيليكون ناعمة وحساسة للحرارة، لذلك يستخدم الموردون هندسة لولبية مخصصة، ودرجات حرارة منطقة قص منخفضة، وغالبًا ما تكون نسبة L/D أقصر. يؤدي تشغيل السيليكون على جهاز مصمم لـ EPDM في كثير من الأحيان إلى حدوث حرق في القالب وضعف جودة السطح.
كم تبلغ تكلفة آلة بثق المطاط؟
يعتمد السعر بشكل أساسي على قطر اللولب، ونسبة L/D، وتنفيس الفراغ، والعلامة التجارية للمحرك، وما إذا كنت تشتري آلة بثق عارية أو خط إنتاج كامل. يتمثل النهج العملي في إرسال تفاصيل المجمع الخاص بك والمخرجات المطلوبة إلى الموردين، ثم مقارنة عروض الأسعار بناءً على المواصفات الوظيفية بدلاً من وزن الماكينة أو سعر الطن وحده.
ما هو تضخم القالب وكيف أتحكم فيه؟
انتفاخ القالب هو تمدد الشكل المطاطي بعد خروجه من القالب، ويحدث ذلك بسبب استرخاء سلاسل البوليمر التي تم شدها داخل الطارد. يتم التحكم فيه عن طريق اللزوجة المركبة، وسرعة اللولب، ودرجة حرارة البرميل، وطول الأرض القالب، وسرعة السحب. تحميل حشو أعلى يقلل من الانتفاخ. الأرض الأطول تموت تقلل من الانتفاخ ؛ يؤدي السحب الأسرع إلى تقليل المقطع العرضي النهائي.
هل أحتاج إلى خط معالجة بالميكروويف أم أن الهواء الساخن كافٍ؟
الهواء الساخن وحده يعمل مع المقاطع ذات الجدران الرقيقة والخطوط منخفضة الإنتاجية، لكن الأجزاء السميكة تعاني من بطء توصيل الحرارة ويمكن أن يتم علاجها بشكل غير متساو. يعمل العلاج بالميكروويف على تسخين المقطع العرضي بالكامل مرة واحدة ويوصى به بشكل عام للمقاطع الإسفنجية والمنتجات التي يزيد سمكها عن 6 مم. غالبًا ما يتم الجمع بين التقنيتين، حيث يقوم الميكروويف بالتسخين الأولي ونفق الهواء الساخن لمعادلة درجة الحرارة.
ما هي قطع الغيار التي يجب أن أحتفظ بها في المخزون لآلة بثق المطاط؟
كحد أدنى، أشرطة سخان المخزون، والمزدوجات الحرارية، ومجموعة حشية رأس القالب الاحتياطية، وأختام منطقة التغذية، ومقاييس تآكل البراغي والبراميل، وشاشات التصفية الموصى بها من قبل الشركة المصنعة. إذا كان الخط يتضمن رأس مصفاة، فاحتفظ بحزم الشاشة الاحتياطية وألواح الكسارة المتاحة.

