 English
 русский
 Español
 عربى
محتوى
- 1 ما هي آلة الفلكنة؟ الجواب القصير
- 2 كيف تعمل الفلكنة: الحرارة والضغط والوقت
- 3 الأنواع الرئيسية لآلات الفلكنة
- 4 كيفية اختيار آلة الفلكنة المناسبة
- 5 حيث يتم استخدام آلات الفلكنة: أمثلة الصناعة
- 6 السلامة والصيانة: ما يجب أن يعرفه كل مدير إنتاج
- 7 الأسئلة المتداولة حول آلات الفلكنة
- 7.1 ما الفرق بين مكبس الفلكنة وآلة قولبة حقن المطاط؟
- 7.2 ما هي درجة الحرارة والضغط التي يجب أن تصل إليها آلة الفلكنة؟
- 7.3 كم من الوقت يحتاج المطاط إلى الفلكنة في الصحافة؟
- 7.4 لماذا يجب أن أستخدم مكبس الفلكنة الفراغي؟
- 7.5 هل يمكن لآلة واحدة أن تقوم بكبريت مركبات مطاطية مختلفة؟
- 7.6 ما الذي يقصر من عمر آلة الفلكنة؟
ما هي آلة الفلكنة؟ الجواب القصير
آلة الفلكنة عبارة عن مكبس يحول مركب المطاط غير المعالج إلى جزء نهائي قوي ومرن ومقاوم للحرارة من خلال تطبيق الحرارة والضغط والوقت المتحكم فيه. تقوم الآلة بتشغيل تفاعل الارتباط المتقاطع داخل المطاط، عادةً من خلال أنظمة معالجة الكبريت أو البيروكسيد، وهذا التفاعل هو ما يفصل لوح مركب قابل للتشكيل عن منتج مطاطي حقيقي. إذا كنت تخطط لإنتاج نعال الأحذية، أو الحلقات الدائرية، أو الأختام، أو الخراطيم، أو حوامل مضادة للاهتزاز، فإن آلة الفلكنة هي قلب خط الإنتاج الخاص بك.
فكر في الأمر بهذه الطريقة: قبل الفلكنة، كان المطاط يتصرف مثل البلاستيسين الناعم؛ بعد الفلكنة، تصبح مادة مرنة تمتص الاهتزازات، وتغلق السوائل، وتتحمل الحرارة والطقس. أثناء العملية، يتم الاحتفاظ بمعظم المركبات المعالجة بالكبريت عند درجة حرارة 140-170 درجة مئوية ، أنظمة بيروكسيد في 160-200 درجة مئوية والمركبات المتخصصة مثل FKM والسيليكون 170-250 درجة مئوية . الآلة التي لا تستطيع صيانة هذه النوافذ ستنتج أجزاء ناعمة أو لزجة أو هشة بغض النظر عن مدى جودة المركب.
خلاصة القول بسيطة: آلة الفلكنة الخاصة بك هي التي تقرر الأبعاد النهائية، والصلابة، ومجموعة الضغط، والمتانة على المدى الطويل من كل جزء تقوم بشحنه. إن الخلط والطحن والتشكيل كلها موجودة لتغذية هذه الخطوة النهائية، لذا قم بإعداد الماكينة بشكل صحيح قبل بناء بقية العملية حولها.
- درجة الحرارة: 140-250 درجة مئوية حسب المركب ونظام المعالجة الخاص به.
- الضغط: عادة 15-40 ميجا باسكال على مساحة الجزء المتوقع أثناء المعالجة.
- الوقت: من بضع دقائق للحشيات الرقيقة إلى 40-60 دقيقة للكتل السميكة.
كيف تعمل الفلكنة: الحرارة والضغط والوقت
يصبح فهم الكيمياء أسهل بمجرد مقارنة المطاط بوعاء من المعكرونة المتشابكة. في المركبات المعالجة بالكبريت، تعمل الحرارة على كسر حلقات الكبريت المفتوحة وإنشاء جسور بين سلاسل البوليمر NR، أو SBR، أو EPDM، أو NBR. تقوم أنظمة البيروكسيد ببناء روابط مباشرة من الكربون إلى الكربون بدلاً من ذلك. والنتيجة هي شبكة ثلاثية الأبعاد تمنح المطاط ارتداده ومقاومته للمواد الكيميائية وقدرته على الحفاظ على شكله تحت حمل ثابت. تتحكم مسرعات المعالجة والمنشطات، مثل أكسيد الزنك وحمض دهني، في مدى سرعة تشكل تلك الشبكة، ولهذا السبب تكون الوصفة المركبة مهمة بقدر أهمية إعدادات الجهاز.
هناك ثلاثة متغيرات تتحكم في النجاح: درجة الحرارة والضغط والوقت. درجة الحرارة تدفع التفاعل الكيميائي. يدفع الضغط الهواء إلى الخارج ويجبر المركب على الدخول إلى كل تجويف؛ يحدد الوقت مدى اكتمال التفاعل. المطاط غير المعالج يفتقر إلى القوة ويرتد بشكل سيئ؛ يصبح المطاط المعالج بشكل مفرط قاسيًا وعرضة للتشقق.
يتبع وقت العلاج العملي قاعدة قديمة في المتجر تبلغ حوالي 3-5 دقائق لكل ملليمتر من سماكة المطاط الصلب في درجات حرارة القولبة النموذجية. لذلك يمكن أن تحتاج كتلة التثبيت للصدمات مقاس 12 مم إلى 40-60 دقيقة، بينما يتم معالجة الحشية مقاس 2 مم في أقل من 10 دقائق. تتطلب الأجزاء السميكة أيضًا تسخينًا أبطأ لتجنب الأسطح المحروقة والمراكز غير المعالجة.
| طريقة التدفئة | نطاق درجة الحرارة العملي | التوحيد النموذجي | الأنسب ل |
|---|---|---|---|
| البخار | 120-180 درجة مئوية | /-5 درجة مئوية | أقسام سميكة، الأوتوكلاف |
| الزيت الساخن | تصل إلى 250 درجة مئوية | /-2 درجة مئوية | الألواح التي تحتاج إلى توحيد محكم |
| خرطوشة كهربائية | تصل إلى 300 درجة مئوية | /-3 درجة مئوية مع التحكم PID | لوحات صغيرة، آلات الحقن |
الأنواع الرئيسية لآلات الفلكنة
لا يمكن علاج كل المنتجات المطاطية بنفس الطريقة. ستوجهك هندسة الأجزاء والحجم السنوي ونمط القالب إلى واحد من أربعة أنواع من الماكينات.
مكبس المعالجة الهيدروليكي (قولبة الضغط)
العمود الفقري لصناعة المطاط. يتم تحميل قطعة فارغة أو شريط غير معالج في قالب مفتوح، وتغلق اللوحة تحت الضغط الهيدروليكي، وتمر الحرارة عبر القالب إلى المركب. تعمل المكابس متعددة ضوء النهار على تكديس عدة مستويات من القالب لزيادة الإنتاج، ونظرًا لأن القوالب بسيطة نسبيًا، يظل هذا النوع هو الخيار الأول للوسادات والجوانات ونعال الأحذية والأختام ذات الأغراض العامة. رقما الشراء الحاسمان هما حجم الصوانى والحمولة.
مكبس الفلكنة الفراغي
يسبب الهواء المحبوس ظهور بثور وزوايا غير مملوءة، خاصة في القوالب ذات الأضلاع الرفيعة أو التجاويف العميقة أو الحشوات المعدنية. تقوم مكبس الفلكنة الفراغي بإخلاء الحجرة قبل إغلاق القالب بالكامل، مما يزيل معظم العيوب المرتبطة بالهواء. الخيار المناسب للمشغل في هذه الفئة هو آلة الضغط الساخن فراغ مع حاوية كاملة، وإخلاء قابل للبرمجة، والتحكم في درجة الحرارة PID على كل لوح.
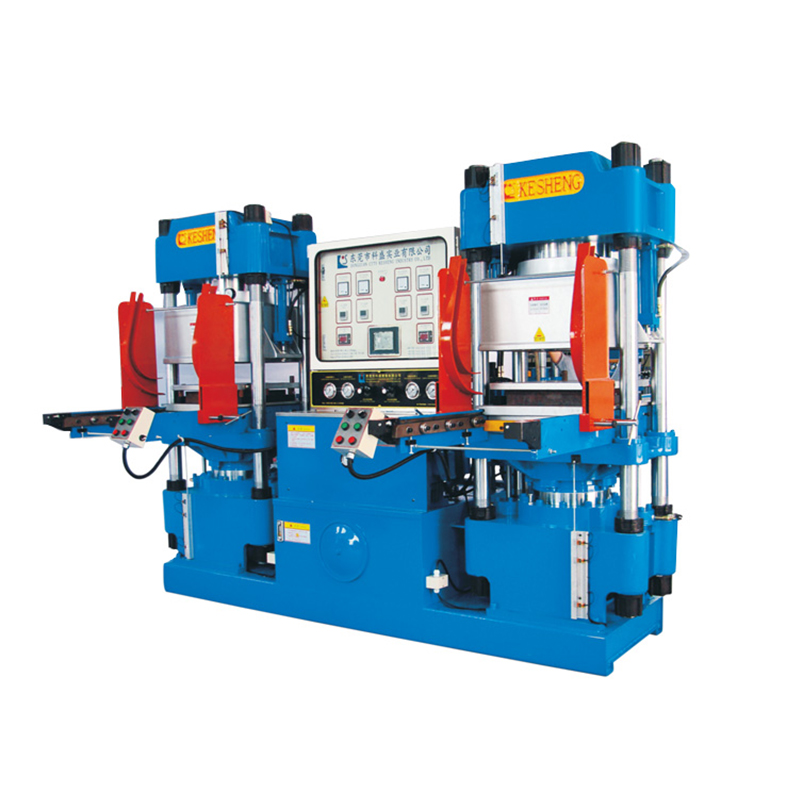 مخصص آلة الضغط الساخن فراغ المصنعين والموردين هذه الآلة عبارة عن آلة فلكنة لمختلف المنتجات المطاطية والبلاستيكية. لديها وظائف توقيت قفل القالب، التلقائي قبل ... عرض المنتج →
ماكينة قولبة حقن المطاط
تقوم آلة الحقن بتليين المركب في وحدة لولبية أو مكبس وحقنه مباشرة في قالب مغلق تحت الضغط. لم تعد بحاجة إلى وزن الفراغات مسبقًا أو فتح القالب لتحميلها، مما يؤدي إلى تقصير الدورات وتقليل الوميض. تتألق الآلات العمودية بأجزاء معدنية مربوطة مثل موانع تسرب الزيت والينابيع الهوائية؛ تناسب الآلات الأفقية القوالب الأكبر حجمًا والإنتاجية الأعلى. غالبًا ما يشهد مصنعو الختم الذين يتحولون من الضغط إلى الحقن انخفاضًا ملحوظًا في تكلفة العمالة على نفس أرقام الأجزاء. لهذا السبب لدينا آلة حقن المطاط العمودية أو الأفقية تم تصميمه مع مراعاة التغيير السريع للمواد والتحكم المتكرر في اللقطة.
 آلة حقن المطاط العمودية / الأفقية المخصصة المصنعين والموردين إنها تقنية لإنتاج المنتجات المقولبة بالمطاط. يتم استخدامه بشكل رئيسي في إنتاج المنتجات المقولبة المطاطية، مثل... عرض المنتج →
الأوتوكلاف وخطوط المعالجة المستمرة
لا يمكن وضع المقاطع الطويلة والخراطيم والكابلات بين الألواح المسطحة. يتم معالجة هذه المنتجات داخل الأوتوكلاف المملوء بالبخار عالي الضغط، أو على خطوط متواصلة تجمع بين البثق مع تسخين الميكروويف أو الهواء الساخن أو حمام الملح. في هذه الأنظمة، يتم تحديد سرعة الإنتاج من خلال طول منطقة التسخين ودقة التحكم في درجة الحرارة بدلاً من حمولة الضغط.
| نوع الآلة | المنتجات النموذجية | خصائص الدورة | الميزة الرئيسية |
|---|---|---|---|
| ضغط الضغط | الحشيات والوسادات ونعال الأحذية | دقائق لكل دورة، موجهة نحو الدفعة | انخفاض تكلفة العفن والمرونة |
| الصحافة فراغ | أختام دقيقة، وإدراج مستعبدين | أطول قليلا بسبب الإخلاء | عيوب هواء أقل وكثافة ثابتة |
| ماكينة الحقن | حلقات دائرية، موصلات، أجزاء كبيرة الحجم | دورة طلقة وعلاج سريعة | التكرار، وميض أقل، وانخفاض العمالة |
| الأوتوكلاف أو الخط المستمر | الخراطيم والكابلات والملامح | مستمر أو دفعة عن طريق التحميل | أطوال طويلة علاجها بشكل موحد |
كيفية اختيار آلة الفلكنة المناسبة
يبدأ اختيار المكبس من الجزء النهائي، وليس من كتالوج المنتج. أجب عن خمسة أسئلة قبل طلب عرض أسعار.
- ما هي المساحة المتوقعة للجزء الأكبر لديك؟ حمولة الصحافة تساوي المساحة المتوقعة مضروبة في ضغط القالب. جزء 400 مم × 400 مم يغطي 0.16 متر مربع؛ عند 25 ميجا باسكال يحتاج إلى 4.0 مليون نيوتن، أي حوالي 408 طن. تؤدي إضافة هامش بنسبة 10-15 بالمائة إلى مكبس يتراوح من 450 إلى 500 طن.
- ما هي درجة حرارة المعالجة القصوى التي يحتاجها مركبك؟ إذا كانت ورقة البيانات تطلب أكثر من 200 درجة مئوية، فتجنب التسخين بالبخار منخفض الضغط واختر الخرطوشة الكهربائية أو التسخين بالزيت الساخن بدلاً من ذلك.
- كم عدد التجاويف التي سيحملها القالب؟ تكشف القوالب متعددة التجاويف أي درجة حرارة غير متساوية للأسطوانة على الفور، لذا اطلب قراءة موحدة لدرجة الحرارة عند درجة حرارة العمل، وليس فقط في وضع الخمول.
- هل تحتوي أجزائك على إدخالات أو تحتاج إلى فراغ؟ تستفيد الأختام المستعبدة وأختام الزيت وأجزاء الزنبرك الهوائي دائمًا من آلات التفريغ أو الحقن.
- ما هو حجم الإنتاج الخاص بك لكل نوبة عمل؟ صب الضغط يحافظ على انخفاض تكاليف الأدوات؛ يوفر صب الحقن وقت الدورة وتوفير العمالة عندما تنمو الأحجام.
لا تتوقف عند سعر الاقتباس. قم بتخصيص ميزانية لاختبار التشغيل باستخدام المركب الخاص بك، وتأكد من كيفية قيام المورد بقياس درجة حرارة اللوح والتوازي قبل الشحن. لقد أمضينا أكثر من 15 عامًا في بناء الخلاطات والمطاحن وأجهزة التشكيل ومكابس المعالجة، ويتم اختبار كل وحدة نقدمها للتأكد من تجانس درجة الحرارة واستقرار الضغط قبل التعبئة. إذا لم تكن متأكدًا من الفئة التي تناسب منتجاتك، فاطلع على موقعنا كتالوج الآلات الكامل ومناقشة القوالب الخاصة بك مع موظفينا الفنيين قبل الطلب.
| المعلمة | لماذا يهم؟ | ما يجب التحقق منه |
|---|---|---|
| حجم الصوانى | يحدد الحد الأقصى لأبعاد القالب | قارنه بأكبر قالب لديك بالإضافة إلى التخليص |
| الحمولة المقدرة | يحدد سمك الفلاش وكثافة الجزء | حساب من المساحة المتوقعة. طلب تقرير الاختبار |
| نطاق درجة الحرارة | يجب أن تغطي نافذة علاج المركب الخاص بك | تأكيد الحد الأعلى مع هامش التدفئة |
| توحيد درجة الحرارة | يؤثر على اتساق الدورة ومعدل الرفض | اطلب قياس 9 نقاط في درجة حرارة العمل |
| ضوء النهار والسكتة الدماغية | يحدد ارتفاع القالب ومساحة القالب | قياس ضد القالب السميك الخاص بك |
| نظام التحكم | يخزن الوصفات العلاجية ويحمي الجودة | ابحث عن HMI مع أجهزة ضبط الوقت والإنذارات وتسجيل البيانات |
| أجهزة السلامة | يمنع الإصابات أثناء التحميل والتشكيل | تحقق من أدوات التحكم اليدوية والحراس والستائر الخفيفة |
حيث يتم استخدام آلات الفلكنة: أمثلة الصناعة
تظهر آلات الفلكنة في كل صناعة للسلع المطاطية. الخيط المشترك هو الحاجة إلى المرونة، وأداء الختم، ومقاومة الحرارة أو الطقس في ظل ظروف الخدمة الحقيقية.
- نعال الأحذية المطاطية والأحذية الرياضية: تعمل مصانع الأحذية على معالجة النعل الخارجي المطاطي ضد النعل الأوسط المصنوع من أسيتات إيثيلين-فاينيل (EVA)، وتحافظ الآلات متعددة المحطات على استمرارية الخط. يستخدم العديد منا ماكينة تشكيل نعل المطاط الأوتوماتيكية بالكامل
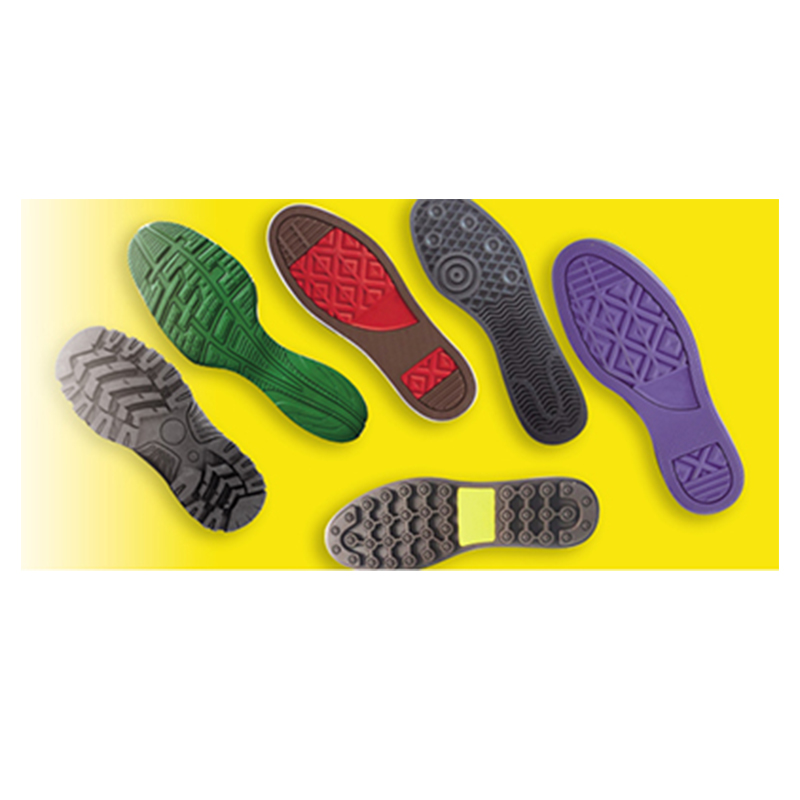 مصنعي آلات قولبة النعال المطاطية الأوتوماتيكية بالكامل حسب الطلب ، الموردون آلة تشكيل النعل المطاطي بالضغط الساخن الأوتوماتيكية بالكامل وصف المنتج1. يمكن للقالب المنزلق الأوتوماتيكي وهيكل تحويل القالب أن يحمرا ... عرض المنتج → لعلاج عدة نعال في كل دورة مع توزيع الضغط بالتساوي.
- الحلقات والحشيات: تعتمد هذه الأجزاء الصغيرة على التحكم الدقيق في درجة الحرارة وإغلاق القالب الدقيق؛ تهيمن مكابس التفريغ وآلات الحقن على هذه الفئة.
- أختام الزيت والينابيع الهوائية: يتم تحميل الإدخالات المعدنية، ويتم حقن المطاط أو تشكيل الضغط حولها، ويتم تشكيل الرابطة خلال نفس دورة المعالجة.
- الخراطيم والمقاطع وعزل الكابلات: تحل الخطوط المستمرة أو الأوتوكلاف محل المكابس المسطحة.
- حوامل وبكرات مضادة للاهتزاز: تتطلب المقاطع السميكة دورات طويلة وتدرجات دقيقة في درجات الحرارة.
- السلع الرياضية مثل كرات التنس: يمر قلب الكرة بالمعالجة الحرارية قبل مرحلة تغليف اللباد، وتوجد خطوط كاملة للتعامل مع هذه العملية.
بعد المعالجة، تظل معظم الأجزاء المقولبة تحمل وميضًا عند خط الفراق. التشذيب باليد أو التقليب في غرفة إزالة الوميض المبردة ينظف الجزء دون الإضرار بسطح الختم الخاص به. خطط لهذه الخطوة النهائية مع اختيار الضغط، لأن حجم الفلاش يعتمد على تصميم القالب ودقة الضغط.
السلامة والصيانة: ما يجب أن يعرفه كل مدير إنتاج
تجمع آلة الفلكنة بين الحرارة العالية والقوة الهيدروليكية الثقيلة والصفائح المتحركة الكبيرة. عند احترامها، فإنها توفر سنوات من الخدمة الخالية من المتاعب؛ عند تجاهلها، يمكن أن تؤدي إلى إصابة المشغلين وتدمير الإنتاج في نوبة عمل واحدة.
أساسيات السلامة لكل خط صحفي
- قم بتثبيت أزرار التشغيل ذات اليدين أو الستائر الخفيفة حتى لا يمكن إغلاق المكبس أثناء وصول المشغل إلى القالب.
- استخدم إجراءات القفل/العلامة قبل أن يقوم أي شخص بتنظيف الأطباق أو تغيير القوالب.
- استبدل الخراطيم الهيدروليكية عند أول علامة تآكل. يمكن لتدفق الزيت الناعم الذي يتسرب تحت الضغط أن يخترق الجلد ويتطلب عناية طبية فورية.
- قم بارتداء القفازات المقاومة للحرارة المعتمدة وحماية الوجه عند تحميل الفراغات وإزالة الأجزاء المعالجة.
- حافظ على منطقة القالب خالية من الأدوات والقصاصات المركبة، ولا تقم مطلقًا بتعطيل مفتاح الأمان لتوفير بضع ثوانٍ.
إيقاع الصيانة العملي
- تحقق من توازي الأسطوانة شهريًا باستخدام مقياس القرص واحتفظ به بالداخل 0.05 ملم لكل متر ; تخلق الألواح الملتوية سمكًا غير متساوٍ للجزء.
- قياس درجة حرارة الصوانى عبر تسع نقاط كل ثلاثة أشهر؛ توقع الانحراف داخل /-3 درجة مئوية عند درجة الحرارة المحددة.
- استبدل الزيت الهيدروليكي والمرشحات في الموعد المحدد، عادةً كل يوم 2000 ساعة تشغيل وفحص وجود الماء أو الأوساخ في الخزان.
- معايرة أجهزة استشعار درجة الحرارة كل ستة أشهر؛ يهدر مستشعر الانجراف موادًا أكثر من معظم الأعطال الميكانيكية.
- افحص خراطيش التدفئة وأنابيب الزيت وأختام البخار أثناء قائمة التحقق من بدء تشغيل المناوبة.
- اختبر أدوات التحكم اليدوية والستائر الخفيفة ومحطات الطوارئ أسبوعيًا واحتفظ بسجل مكتوب.
اتبع هذا الإيقاع ويجب أن تعمل الصحافة جيدة البناء 15-20 سنة . في تجربتنا، تعود حالات الفشل المبكرة إلى الشراء بالسعر وحده، أو تخطي فحص تجانس درجة الحرارة، أو ترك الزيت الهيدروليكي يتحلل. أخبر المورد الخاص بك عن نمط المركب والعفن والتحول الخاص بك، وسوف تتلقى آلة لا تزال تلبي هدف الجودة الخاص بك بعد خمس سنوات من التثبيت.
الأسئلة المتداولة حول آلات الفلكنة
ما الفرق بين مكبس الفلكنة وآلة قولبة حقن المطاط؟
تعمل مكبس الفلكنة، أي مكبس الضغط الكلاسيكي، على معالجة الفراغ الموضوع مسبقًا داخل قالب مفتوح. تقوم آلة الحقن بتليين المركب وحقنه في قالب مغلق أولاً، ثم معالجته. يعطي الحقن دورات أقصر، وميضًا أقل، وملءًا أفضل للتجويف، لكن قوالبه تكلف أكثر والإعداد أكثر تعقيدًا.
ما هي درجة الحرارة والضغط التي يجب أن تصل إليها آلة الفلكنة؟
تُعالج معظم المركبات المطاطية عند درجة حرارة تتراوح بين 140 و200 درجة مئوية؛ قد تحتاج درجات FKM والسيليكون إلى ما يصل إلى 250 درجة مئوية. ضغط القولبة النموذجي على منطقة الجزء المتوقع هو 15-40 ميجا باسكال ، مع أجزاء أكثر سمكًا أو أكثر تعقيدًا تتطلب حمولة أعلى.
كم من الوقت يحتاج المطاط إلى الفلكنة في الصحافة؟
القاعدة الأساسية هي 3-5 دقائق لكل ملليمتر بسماكة صلبة، معدلة لمنحنى معالجة المركب. يمكن أن تعالج الحشية الرقيقة خلال 4-8 دقائق، بينما يمكن أن تستمر الحشية السميكة في 40-60 دقيقة. تأكد دائمًا من خلال اختبار مقياس حرارة العلاج للمركب المحدد الخاص بك.
لماذا يجب أن أستخدم مكبس الفلكنة الفراغي؟
يقوم الفراغ بإزالة الهواء من تجويف القالب قبل الإغلاق الكامل. وهذا يعني ظهور بثور أقل، وملء أفضل للزوايا، وكثافة أكثر اتساقًا، وهو أمر مهم بالنسبة للحشيات، والإدخالات المرتبطة، والأجزاء ذات الأشكال الهندسية المعقدة.
هل يمكن لآلة واحدة أن تقوم بكبريت مركبات مطاطية مختلفة؟
نعم، طالما أن درجة الحرارة القصوى للجهاز تغطي نافذة المعالجة لكل مركب. احتفظ بالمواد المعالجة بالكبريت والمعالجة بالبيروكسيد منفصلة عن طريق تنظيف القالب بين الدفعات، والانتقال من ضغطة إلى أخرى بدلاً من تشغيل المواد غير المتوافقة في نفس اليوم دون تنظيف شامل.
ما الذي يقصر من عمر آلة الفلكنة؟
الجناة المعتادون هم العمل بما يتجاوز الحمولة المقدرة، وتشغيل درجات حرارة غير متساوية للصوانى دون تصحيح، وتجاهل صحة الزيت الهيدروليكي، وتخطي اختبارات التوازي. إن روتين الصيانة المجدولة بناءً على ساعات التشغيل، وليس الأشهر التقويمية، هو أرخص تأمين يمكنك شراؤه.

